Časová náročnost tradičního opracování dřeva pro opravy dřevěných konstrukcí
Přehrát audio verzi
Časová náročnost tradičního opracování dřeva pro opravy dřevěných konstrukcí
00:00
00:00
1x
- 0.25x
- 0.5x
- 0.75x
- 1x
- 1.25x
- 1.5x
- 2x
Tradiční opracování dřeva tesáním patří od nepaměti mezi základní dovednosti tesařů. V současné době se většinově využívá strojní opracování, a to nejen při výstavbě dřevostaveb, ale také při opravách dřevěných konstrukcí historických staveb, což je v rozporu s Venice Charter (čl. 27). Udržitelnost tradičních tesařských postupů a technologií lze docílit požadavkem na jejich používání při veřejně přístupných opravách památkově hodnotných staveb. V příspěvku jsou představeny časy potřebné na otesání běžného metru kulatiny při minimálním úběru s ponecháním oblin, dále časy pro ostře hraněné trámy a časy pro ostře hraněné trámy s větším úběrem obliny, obvykle na dvakrát vrubované. Časová náročnost tradičního opracování dřeva tesáním byla ovlivněna různými způsoby skladování (přirozené vysychání a máčení ve vodě), zkušeností tesařů a vlhkostí kulatiny. Naměřená data ukázala statisticky významně (α = 0,95) redukci času opracování při máčení (plavení) dřeva na 66 %. Tyto údaje nebyly doposud v odborné literatuře publikovány. Závěry příspěvku přispějí ke kvalifikované rozvaze, zda a za jakých časových nákladů lze pomocí tesání připravit trámy ke konstrukční sanaci památkově chráněných staveb.
1. Úvod
Při opravách historických dřevěných konstrukcí by hlavním kritériem měla být záchrana původních materiálů a konstrukčních systémů. Původní konstrukční systémy a technické postupy jsou kulturními hodnotami, které je nutné zachovávat jako poznání dob minulých. Cílem je omezit brutální techniky poloviny 20. století, kdy docházelo ke značným škodám, často spojené s použitím nevhodných materiálů.
Cílem oprav je provozovat historickou budovu takovým způsobem, aby bylo možné pravidelně provádět kontrolu a údržbu všech konstrukcí a vyhnout se v maximální možné míře přílišným zásahům a nadměrným změnám v průběhu oprav. Tento koncept vychází ze směrnice vydaných „Institucionální radou pro památky a sídla (ICOMOS, 2014) „Recommendations for the Analysis, Conservation and Structural Restoration of Architectural Heritage“, která uvádí, že intervence by měla být zcela reverzibilní nebo přinejmenším taková, aby nebránila dalším postupům při opravách v budoucnu, jakmile budou potřeba.
Opravy historických dřevěných konstrukcí prováděné v současné době by měly používat techniky a metody představující nejvyšší úroveň technologických znalostí momentálně dostupných. Vysokou úroveň kompatibility a reverzibility připouští vývoj a technologické inovace v této konkrétní oblasti zájmu a ve světle kritérií a pokynů stanovených závaznými předpisy zaměřenými na ochranu a zachování historického dědictví (Venice Charter, 1964; ICOMOS, 2014; UNI 11161, 2005). Obnova dřevěných konstrukcí, analyzovaná v této souvislosti, nesmí být považována za pouhý čin obnovy původních strukturálních rysů, ale také za opětovné přivlastnění důkazů a obecných znalostí souvisejících s typologickými a konstrukčními tradicemi (Croatto and Turrini, 2014).
Kombinace původního dřeva s jinými materiály může pomoci např. při obnově únosnosti konstrukčních prvků pomocí pásů vyztužených uhlíkovými vlákny – CFRP (Nowak et. al. 2013), nebo vyztužení pomocí sklolaminátových vláken – GFRP (Coradi and Borri, 2007), či zachování původní identity dřevěné konstrukce pomocí epoxidové pryskyřice, kterou se vyplňují dutiny poškozených prvků (Bertolini et. al. 2013).
Někteří odborníci tvrdí, že dochovaný matriál je nedotknutelný a je nutné vyvinout úsilí k jeho záchraně i za cenu použití jiných materiálů (plast, ocel, beton). Mnoho autorů jako např. (Larsen and Marstein, 2000; Drdácký, 2006) včetně nás se přiklání ke znovuobjevování znalostí tradičního způsobu opracování dřeva včetně použití ručních nástrojů. Cílem je použít při opravách stejné techniky a materiály jaké byly použity při původní stavbě. Novodobé materiály a spoje často představují nepředvídatelné vedlejší účinky, které v budoucnu mohou výrazně ovlivnit trvanlivost dotčených staveb.
Opravy s tradičními způsoby opracování dřeva lze provádět za předpokladu dostupnosti vhodného dřeva stejného druhu a biologického stáří jako původně použité. To předpokládá dostatečné stáří a druhovou rozmanitost lesních porostů, obsahující původní dřeviny. Dalším předpokladem je dostačený časový prostor na přirozené vysychání dřeva po opracování a před zabudováním do konstrukce. Neméně zásadní je dostupnost řemeslníků – tesařů, kteří jsou schopni si materiál vybrat a následně tradičními způsoby opracovat.
2. Časová náročnost tesání
Měření časové náročnosti tesání bylo provedeno za účelem kvalifikované rozvahy při opravách dřevěných konstrukcí, která je popsána např. v Kloiber et al. (2015). Častou otázkou projektantů a pracovníků památkové péče je, zda konstrukční opravu provádět původní technologií tesáním, či použít soudobých technologických možností, tzn. konstrukční dřevo nařezat a následně plochy opracovat srovnávací frézkou. Strojní opracování se zdánlivě jeví jako lacinější varianta, velice často je však opak pravdou. Za účelem možnosti ekonomického srovnání ručně a strojně opracovaného dřeva vznikl požadavek na měření času tradičního opracování dřeva pomocí tesání.
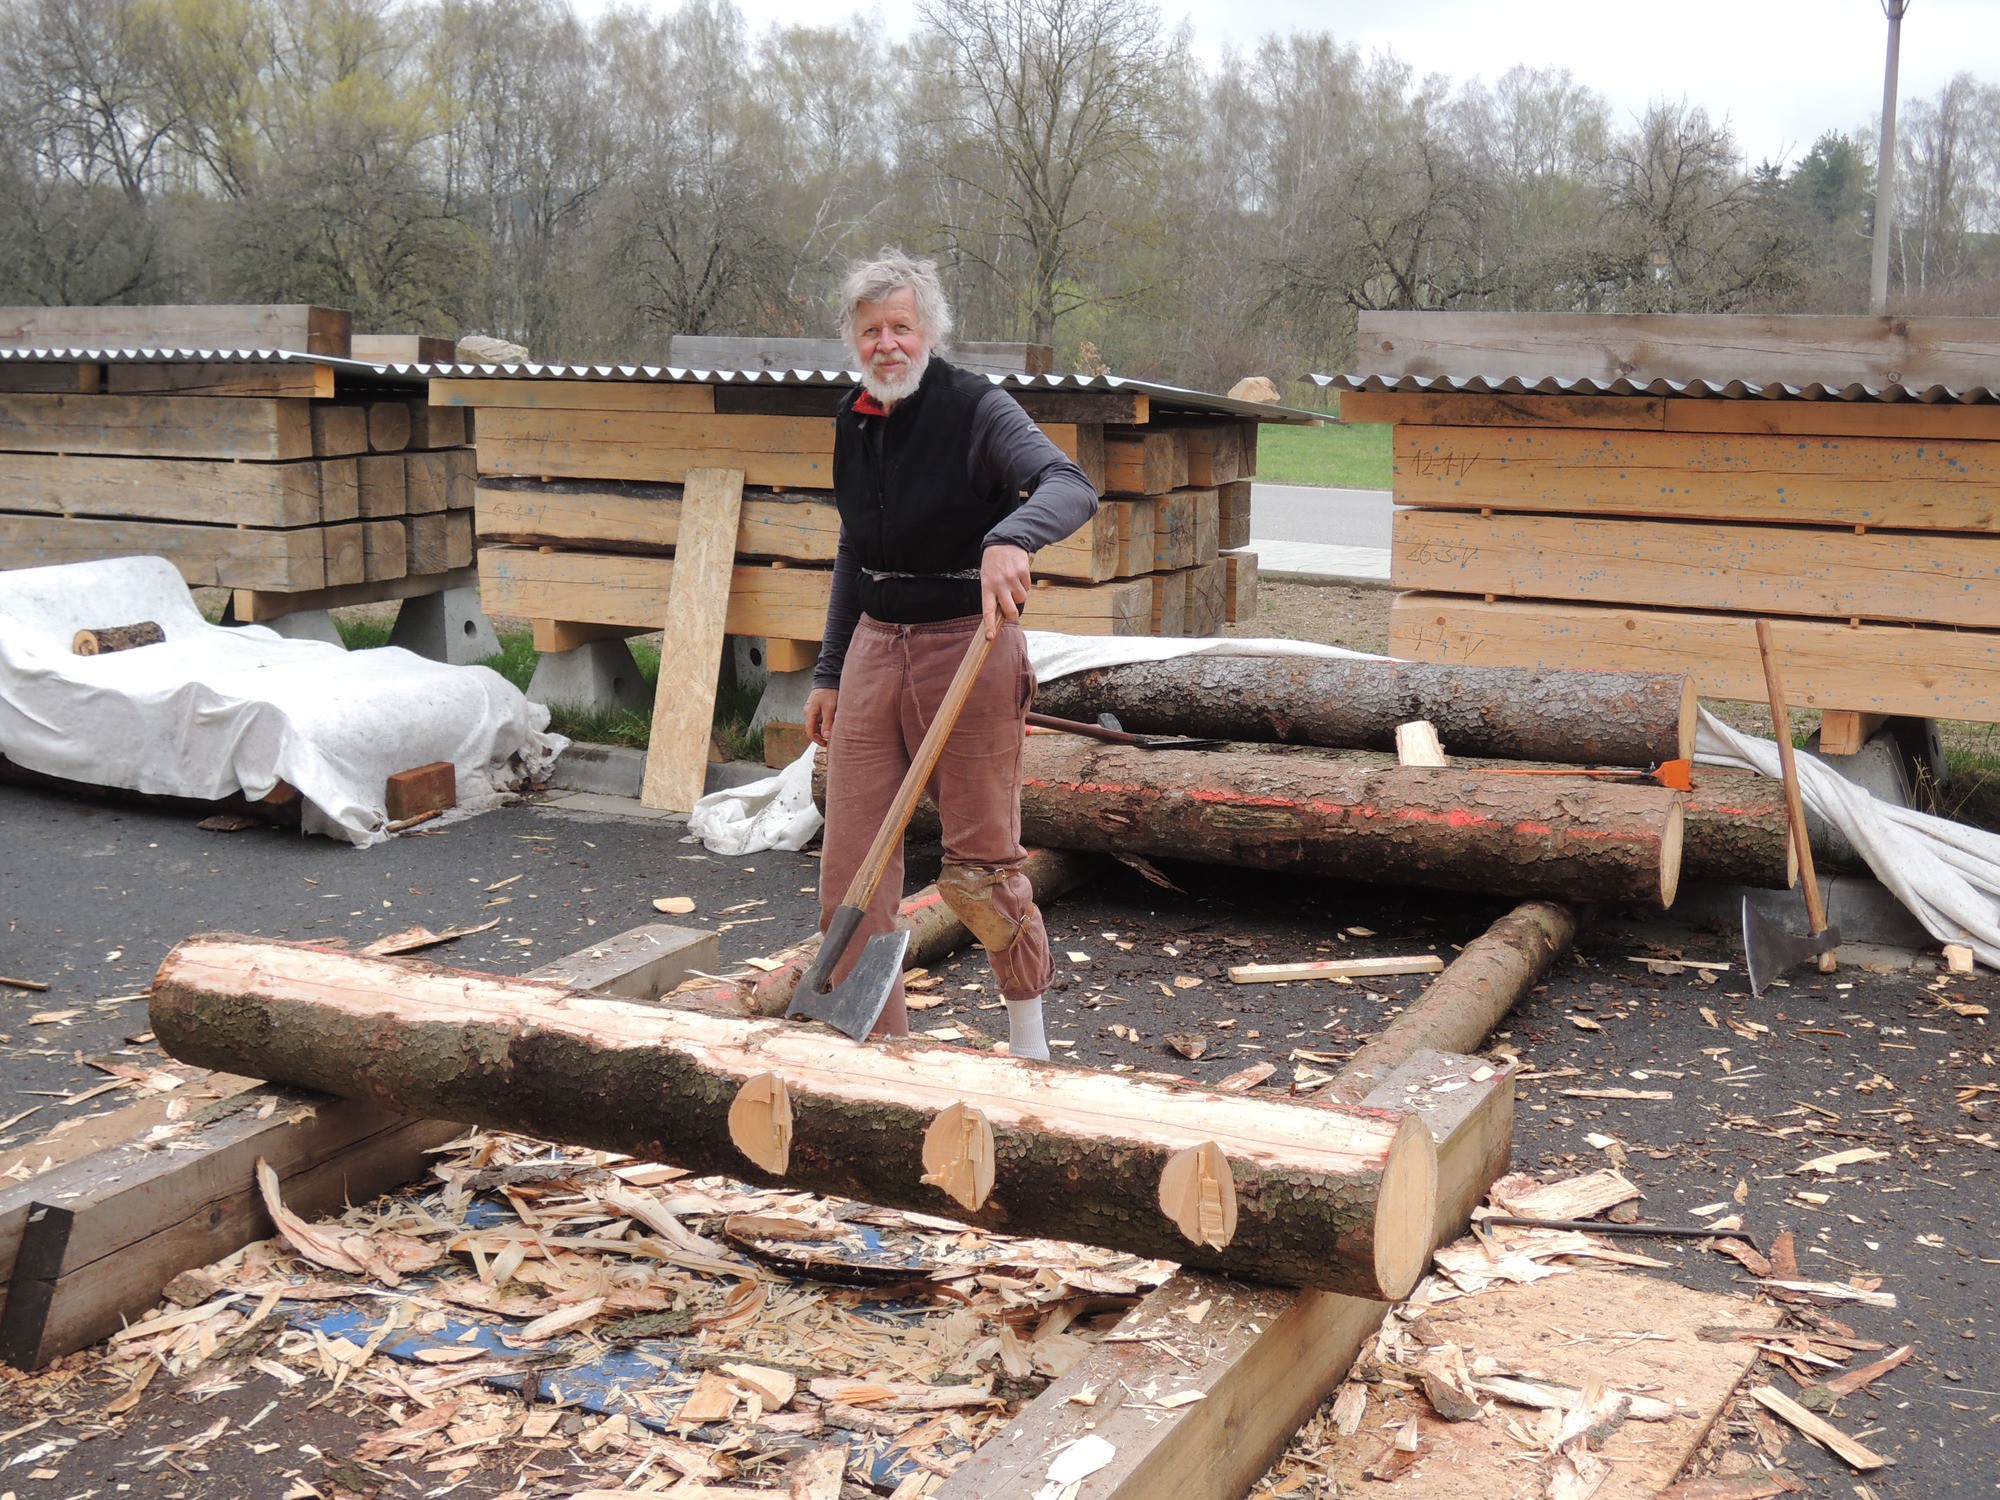
Tesáním je míněno osekání rostlého dřeva po vláknech – ať už jde o výrobu trámu z kulatiny – omítání ploch na kulatině, nebo o křesání na špalku – opracování malého prvku. Vlastní proces tesání při vysoké práci na kozách je rozdělen do tří úkonů: vrubování, hrubování a lícování.
Vrubování – tesař rozděluje odsekávanou krajinu kulatiny příčnými záseky (vruby) na kratší úseky. Účelem je usnadnění následující operace hrubování. Vrubování se provádí tradičně v páru. Tesaři stojí šikmo ke kulatině ve směru úderu navzájem symetricky (cca 45° k ose kulatiny). Střídavými údery svisle přetínají oblinu shora až dolů vrubem (zásekem sekerou hlavatkou), jehož obě strany svírají přibližně pravý úhel (obr. 1). Vytínaný vrub je svislý a blíží se co nejvíce k vyznačené lince obr. 2). Vruby prosekávají po krátkých úsecích (polích), aby mohla být přebytečná oblina při hrubování snáze odštípána. Vzdálenost vrubů se řídí kvalitou dřeva. U pravidelného a rovnoletého dřeva je to cca 60–80 cm (na délku topůrka sekery). U točitého a křivého dřeva se vzdálenost dle potřeby zkracuje. Optimální je, když tesaři sekají sekerou v symetricky obráceném držení topůrka (pravý a levý úchop sekery). Proto je dobré střídání úchopu symetrické sekery nacvičovat hned od začátku zprava i zleva.
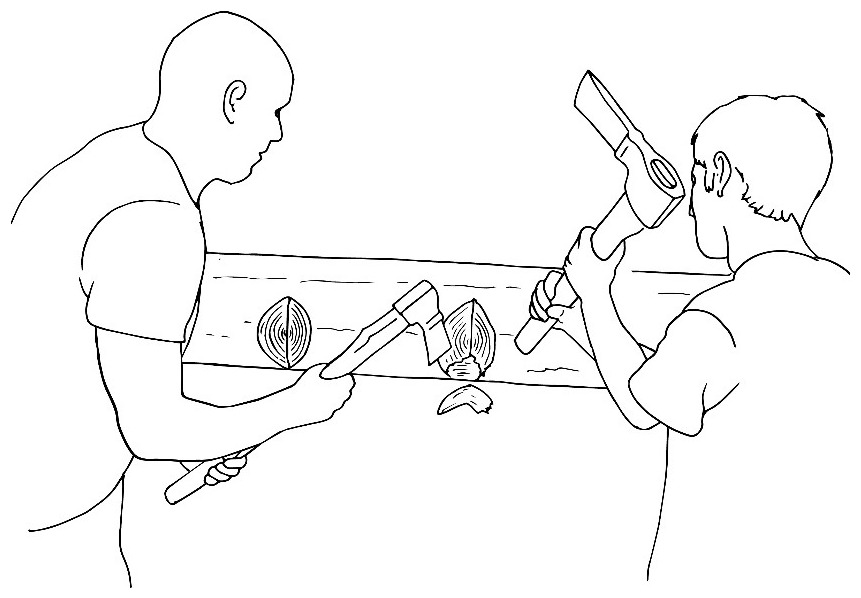
Obr. 1: Párové vrubování hlavatkou
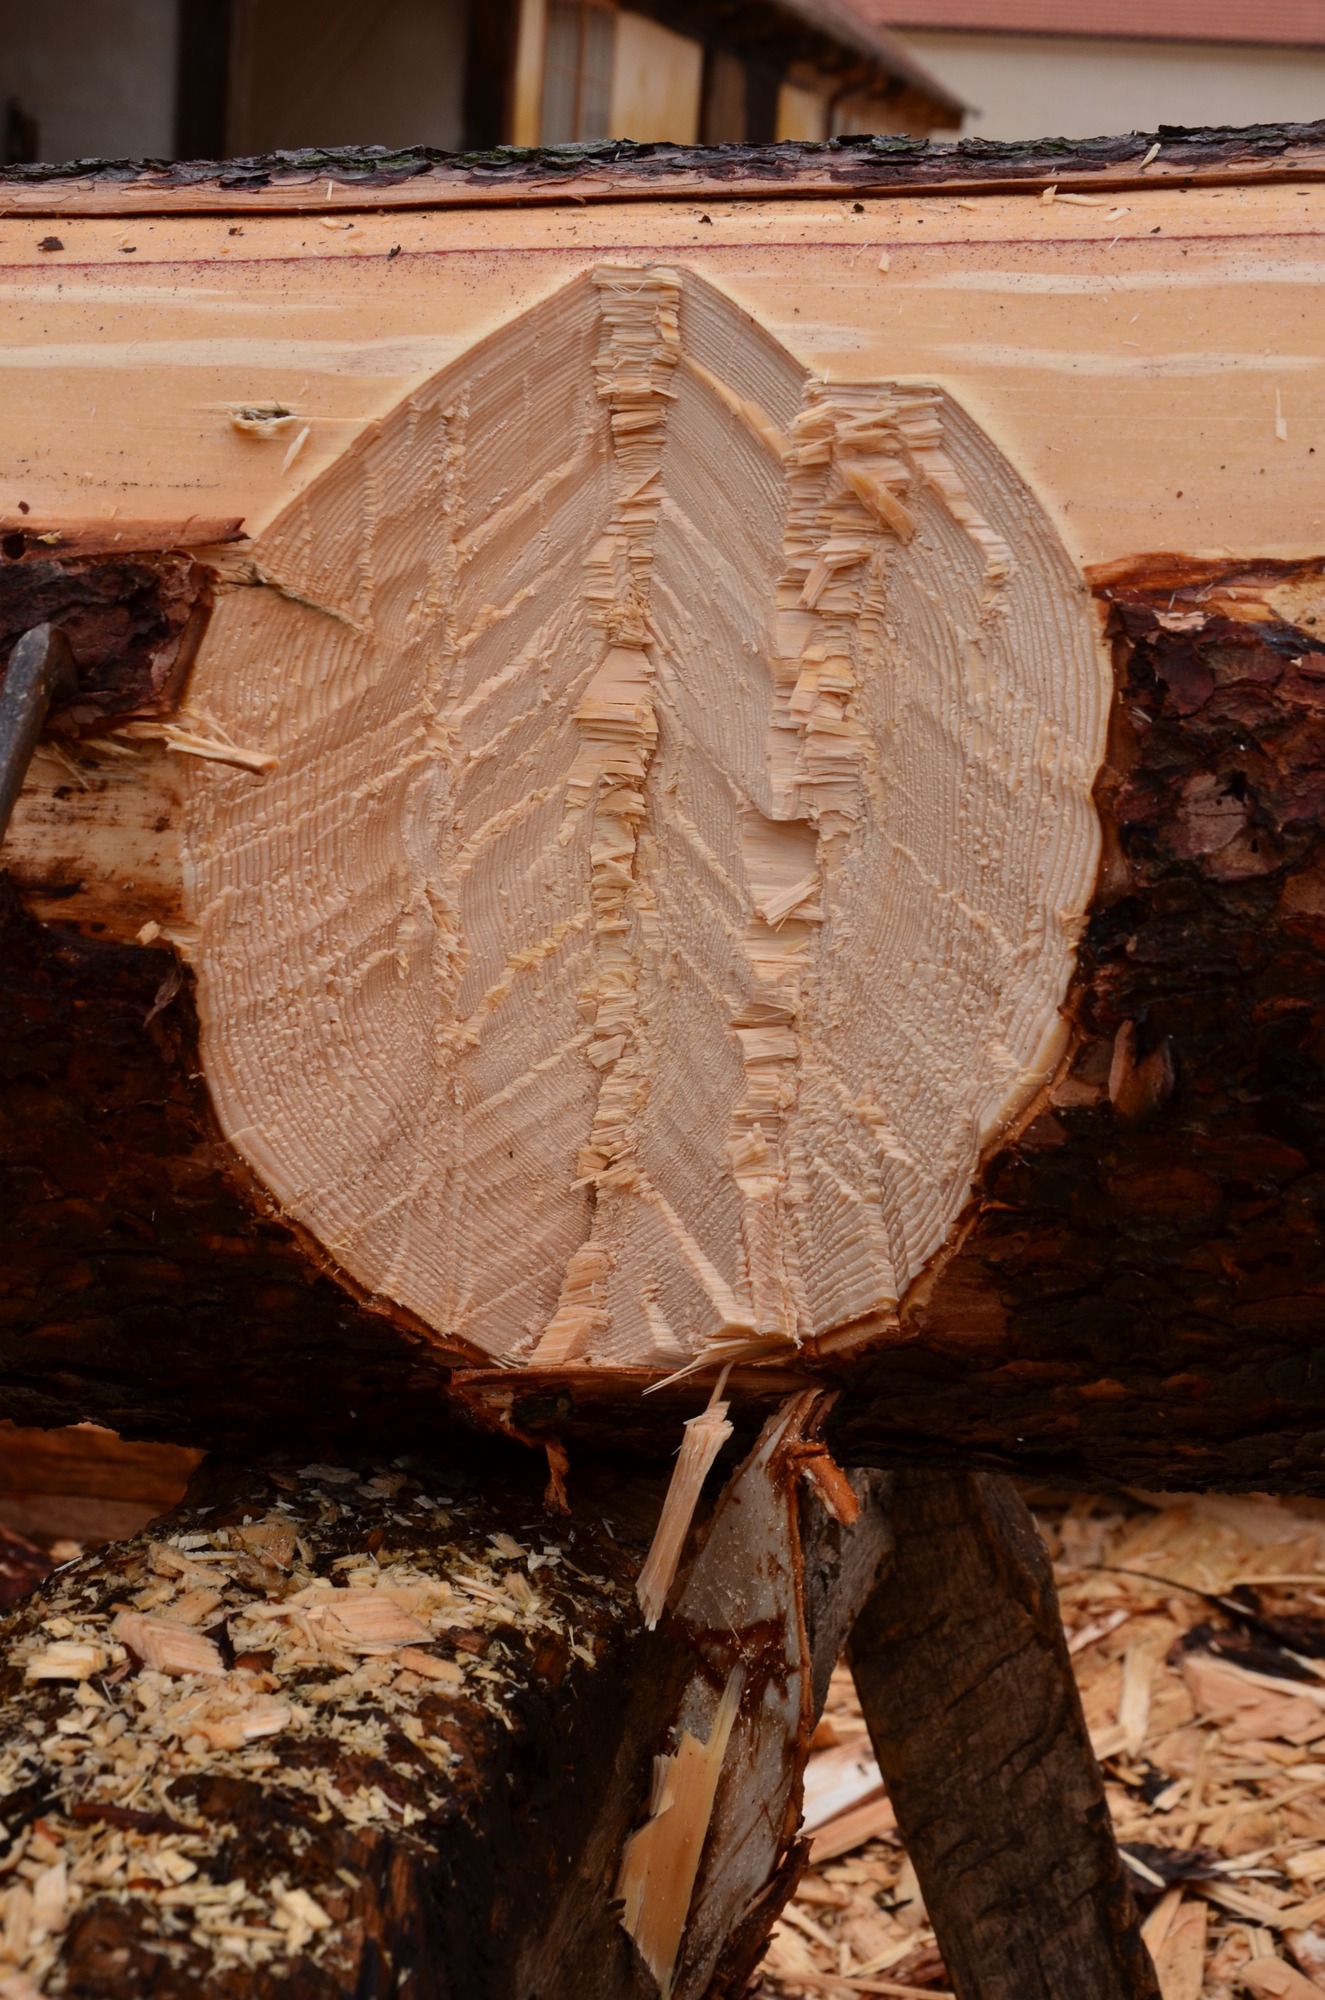
Obr. 2: Detail vrubu po párovém vrubování
Hrubování – tímto úkonem si tesař nahrubo odštípává (odsekává) v jednotlivých navrubovaných polích přebytečnou část dřeva (obr. 3), aby se co nejvíce usnadnil závěrečný krok tesání (lícování). Zbytková tloušťka ohrubované části musí vyhovovat tesaři, který bude lícovat, a pohybuje se mezi 5–15 mm. Pro tradiční práci na kozách je typické příčné odsekávání krajiny z běžného postoje u kulatiny ve výšce pasu. Postupně shora dolů (napříč kulatinou) je podél líce odsekána spára a postupně je odlamována krajina. V případě tlusté krajiny je odlamována krajina po vrstvách. Pro hrubování na kozách se nejčastěji používá stejně jako pro vrubování sekera hlavatka (obr. 3) – sekera se symetrickým úzkým ostřím (8–12 cm). Pokud je kulatina dostatečně rovnoletá, může být vzdálenost vrubů poměrně velká (až 1 m). U čerstvého dřeva s minimální točitostí jde o proces vysoce produktivní, což je patrné na obr. 4. Tento způsob se hodí pro dřeviny měkké a houževnaté, jako jsou dřeviny jehličnaté (smrk, jedle, modřín).
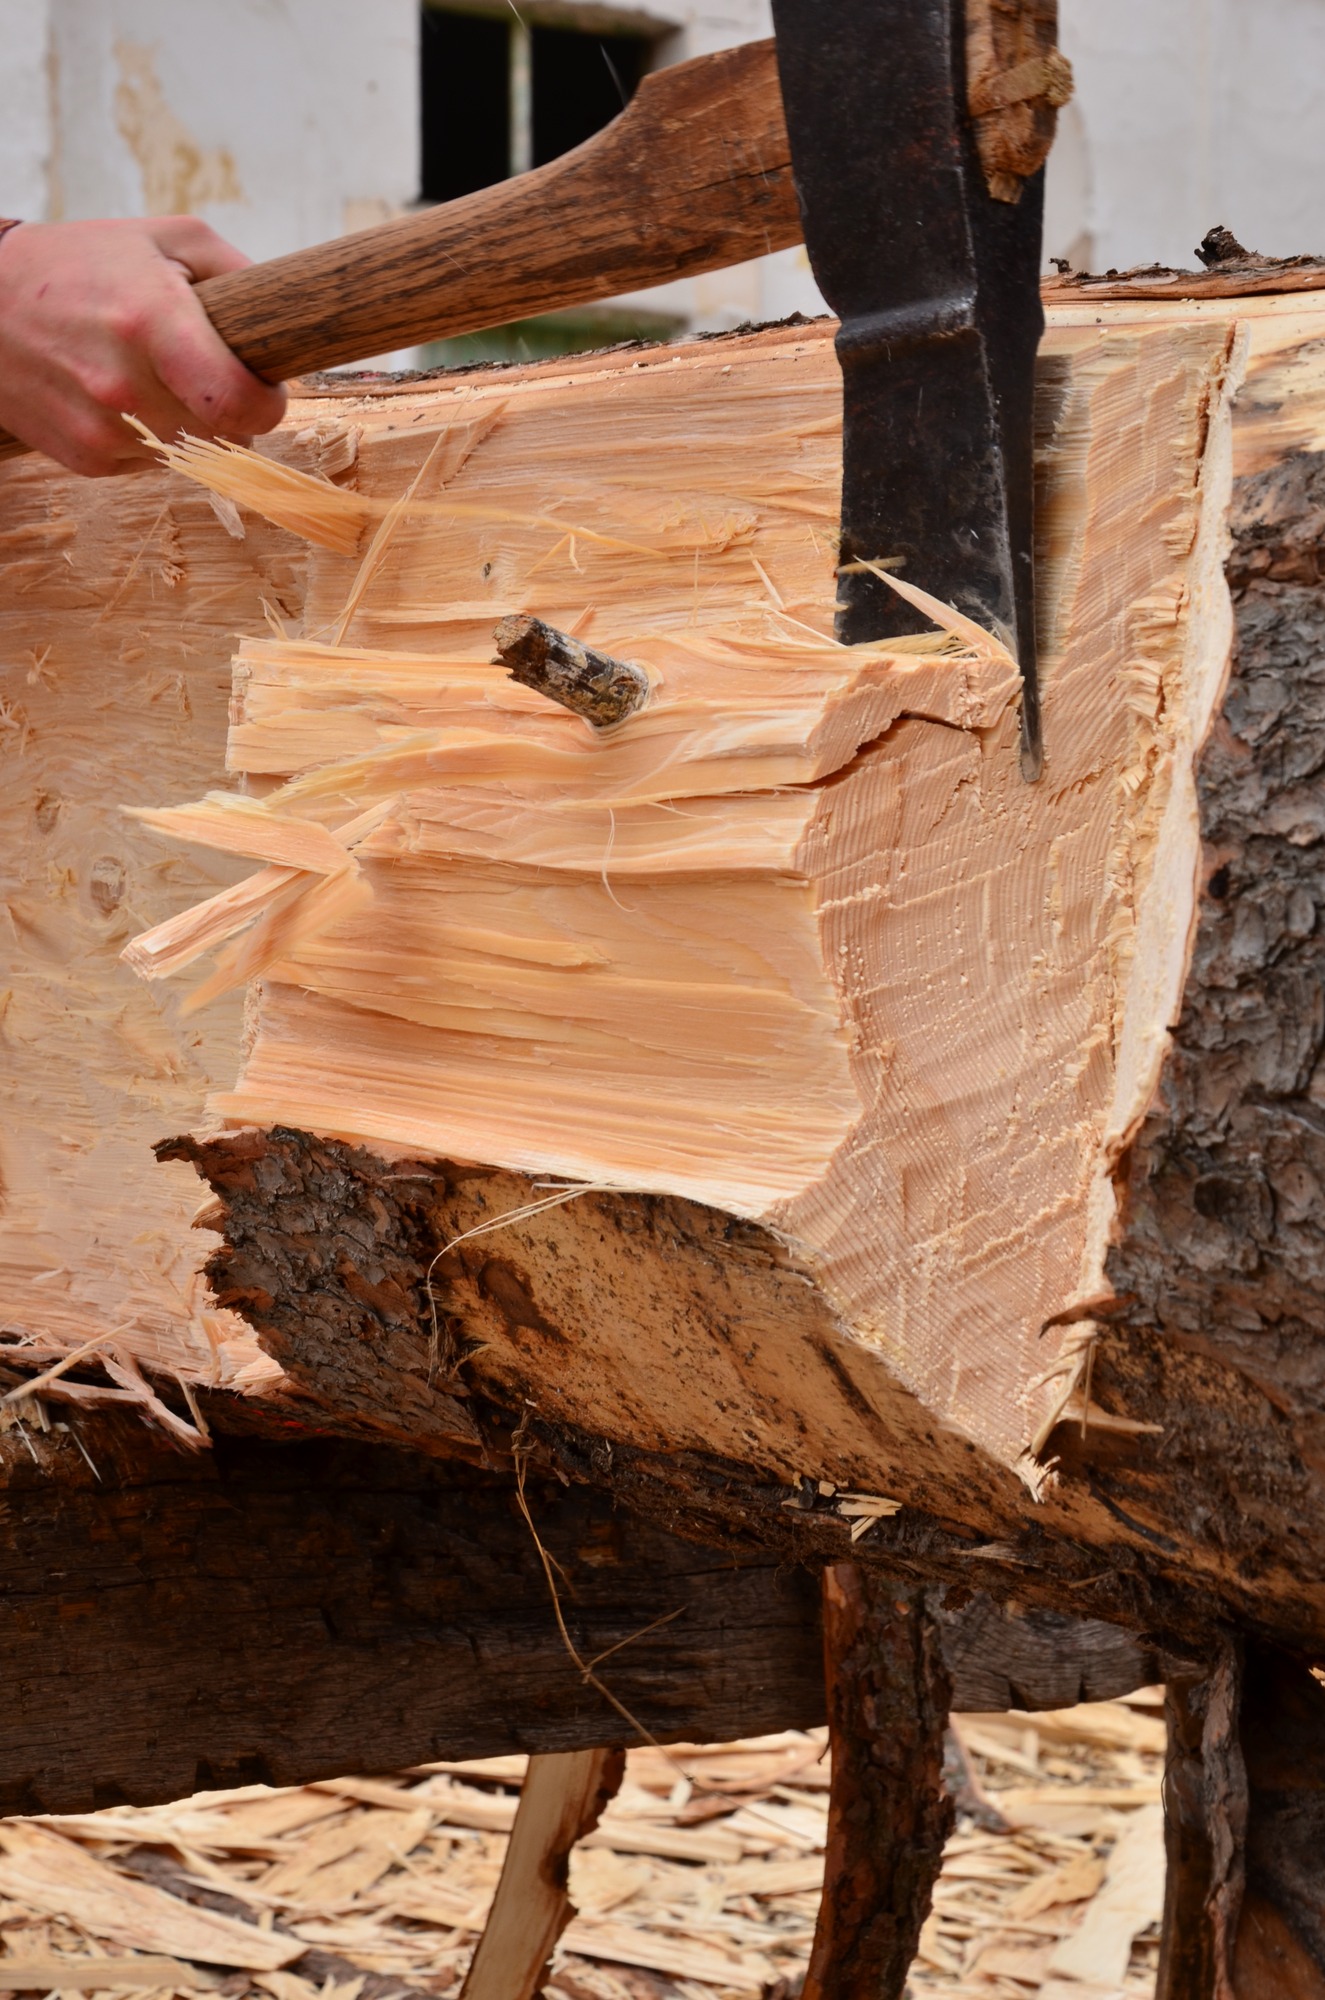
Obr. 3: Hrubování hlavatkou
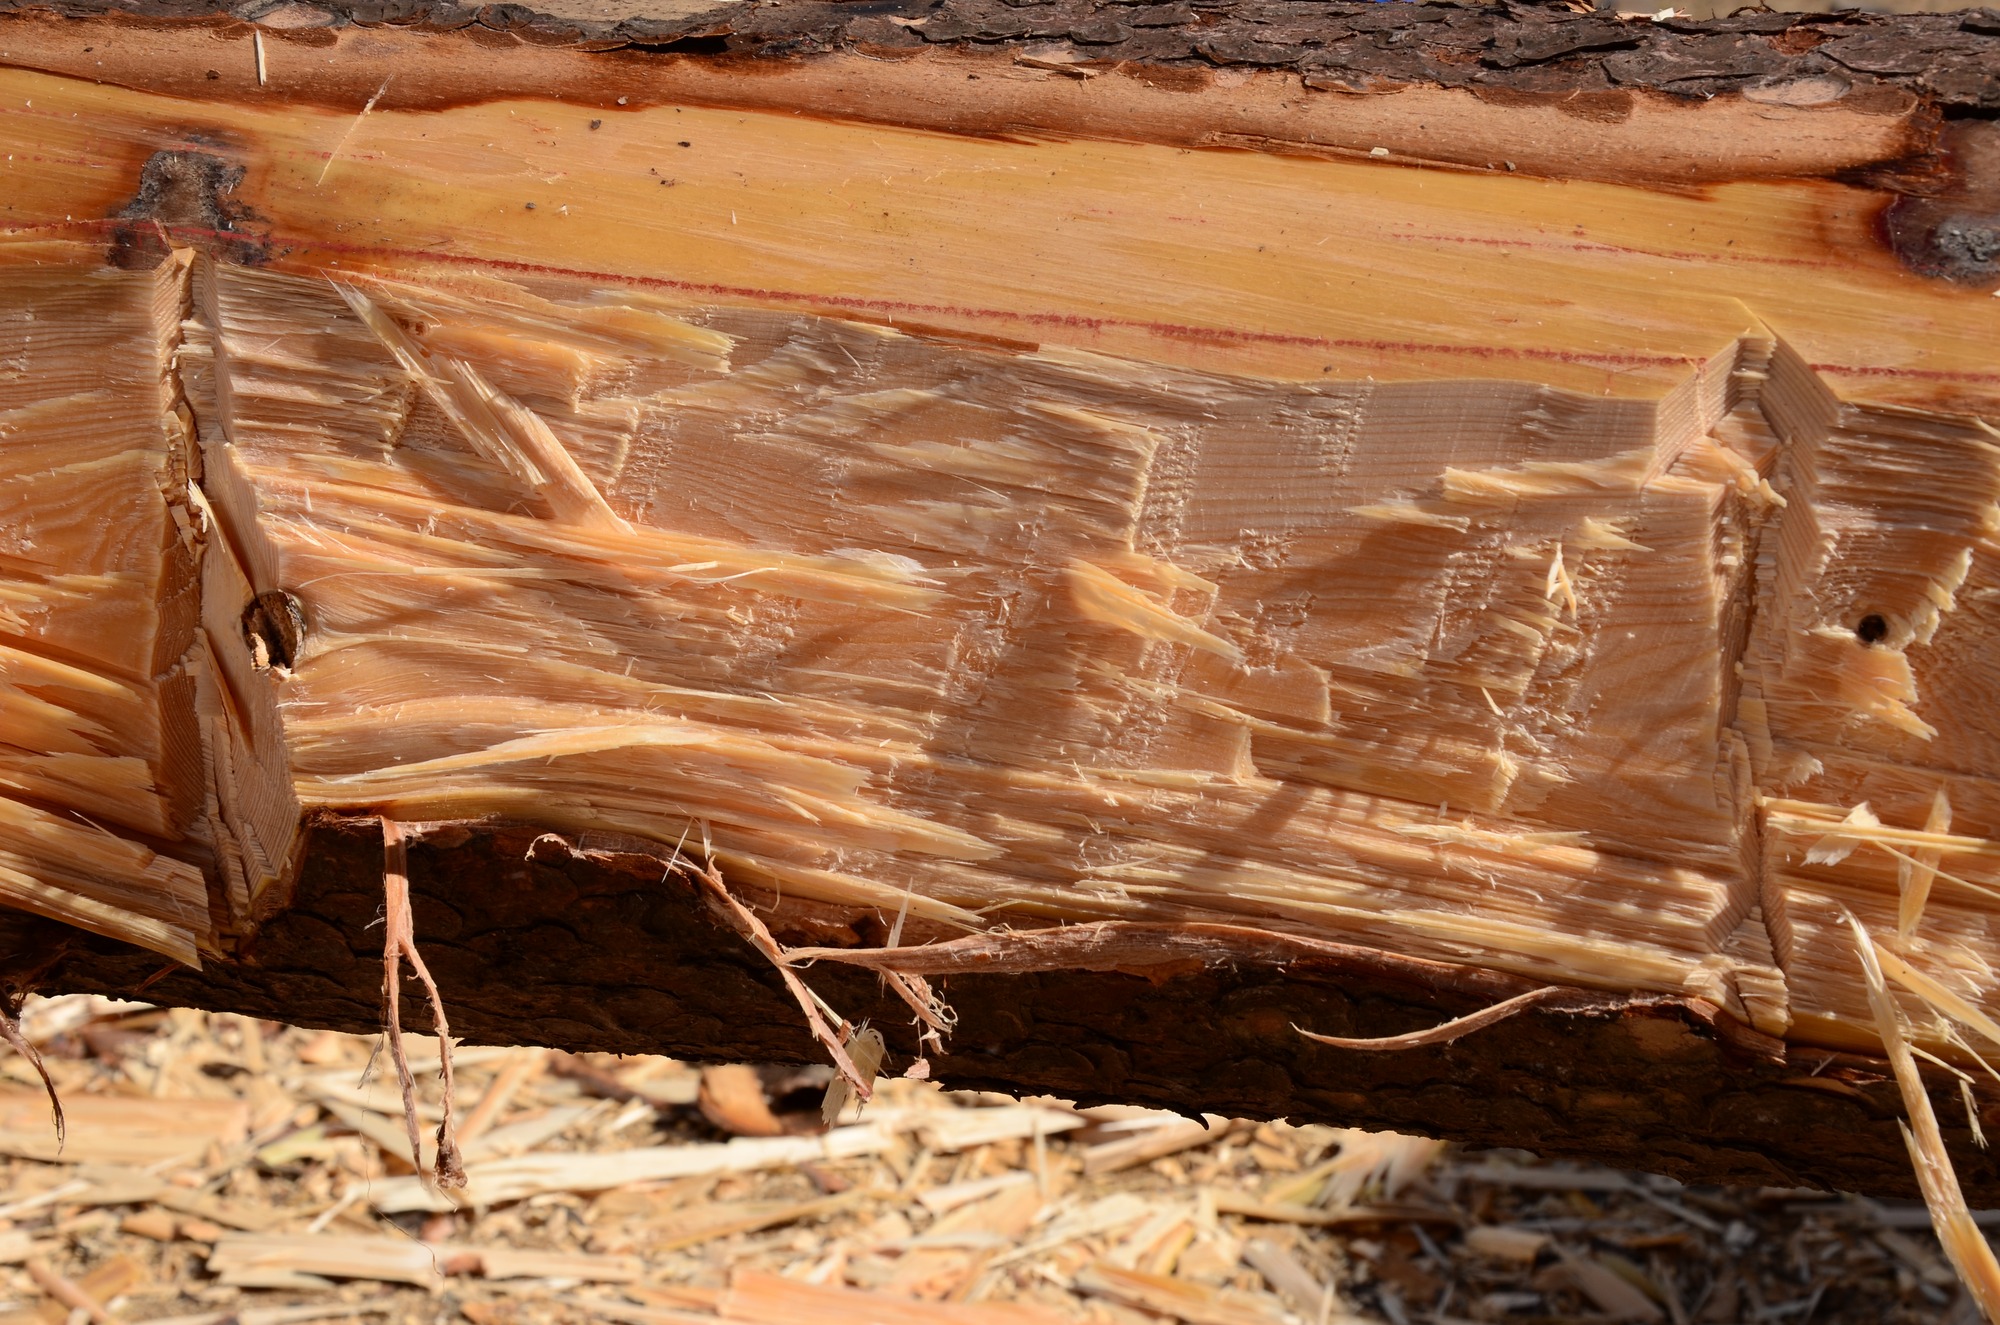
Obr. 4: Povrch líce po hrubování
Lícování – tesař odstraňuje pouze slabou vrstvu (od 5 do 15 mm), tj. opracování líce podle vyšnořené linky už načisto (obr. 5). Při vysoké práci (na kozách) jde tesař při lícování směrem dopředu za sekerou. Záštěpek pak stoupá směrem od tesaře v úhlu cca od 10° do 35° (obr. 6). Výjimečně při „nadbíhání“ před odsekávaný suk nebo při otesávání spodní hrany na podtáčivé kulatině tesař couvá, a záštěpek tudíž klesá cca od 0° do 20°. Na první pohled by se mohlo zdát, že ze sklonu záštěpku lze určit, jak tesař tesal. Problém je však v tom, že tesař mohl pracovat zleva i zprava, a tak je orientace záštěpků praváka při vysoké práci a leváka při nízké práci (a pochopitelně i naopak) velmi podobná. K lícování používá tesař jednostranně broušenou sekeru širočinu s neobyčejně dlouhou čepelí a extrémně úzkým břitem (obr. 5). Proto pravák i levák musí mít nástroj přizpůsobený pro sebe.
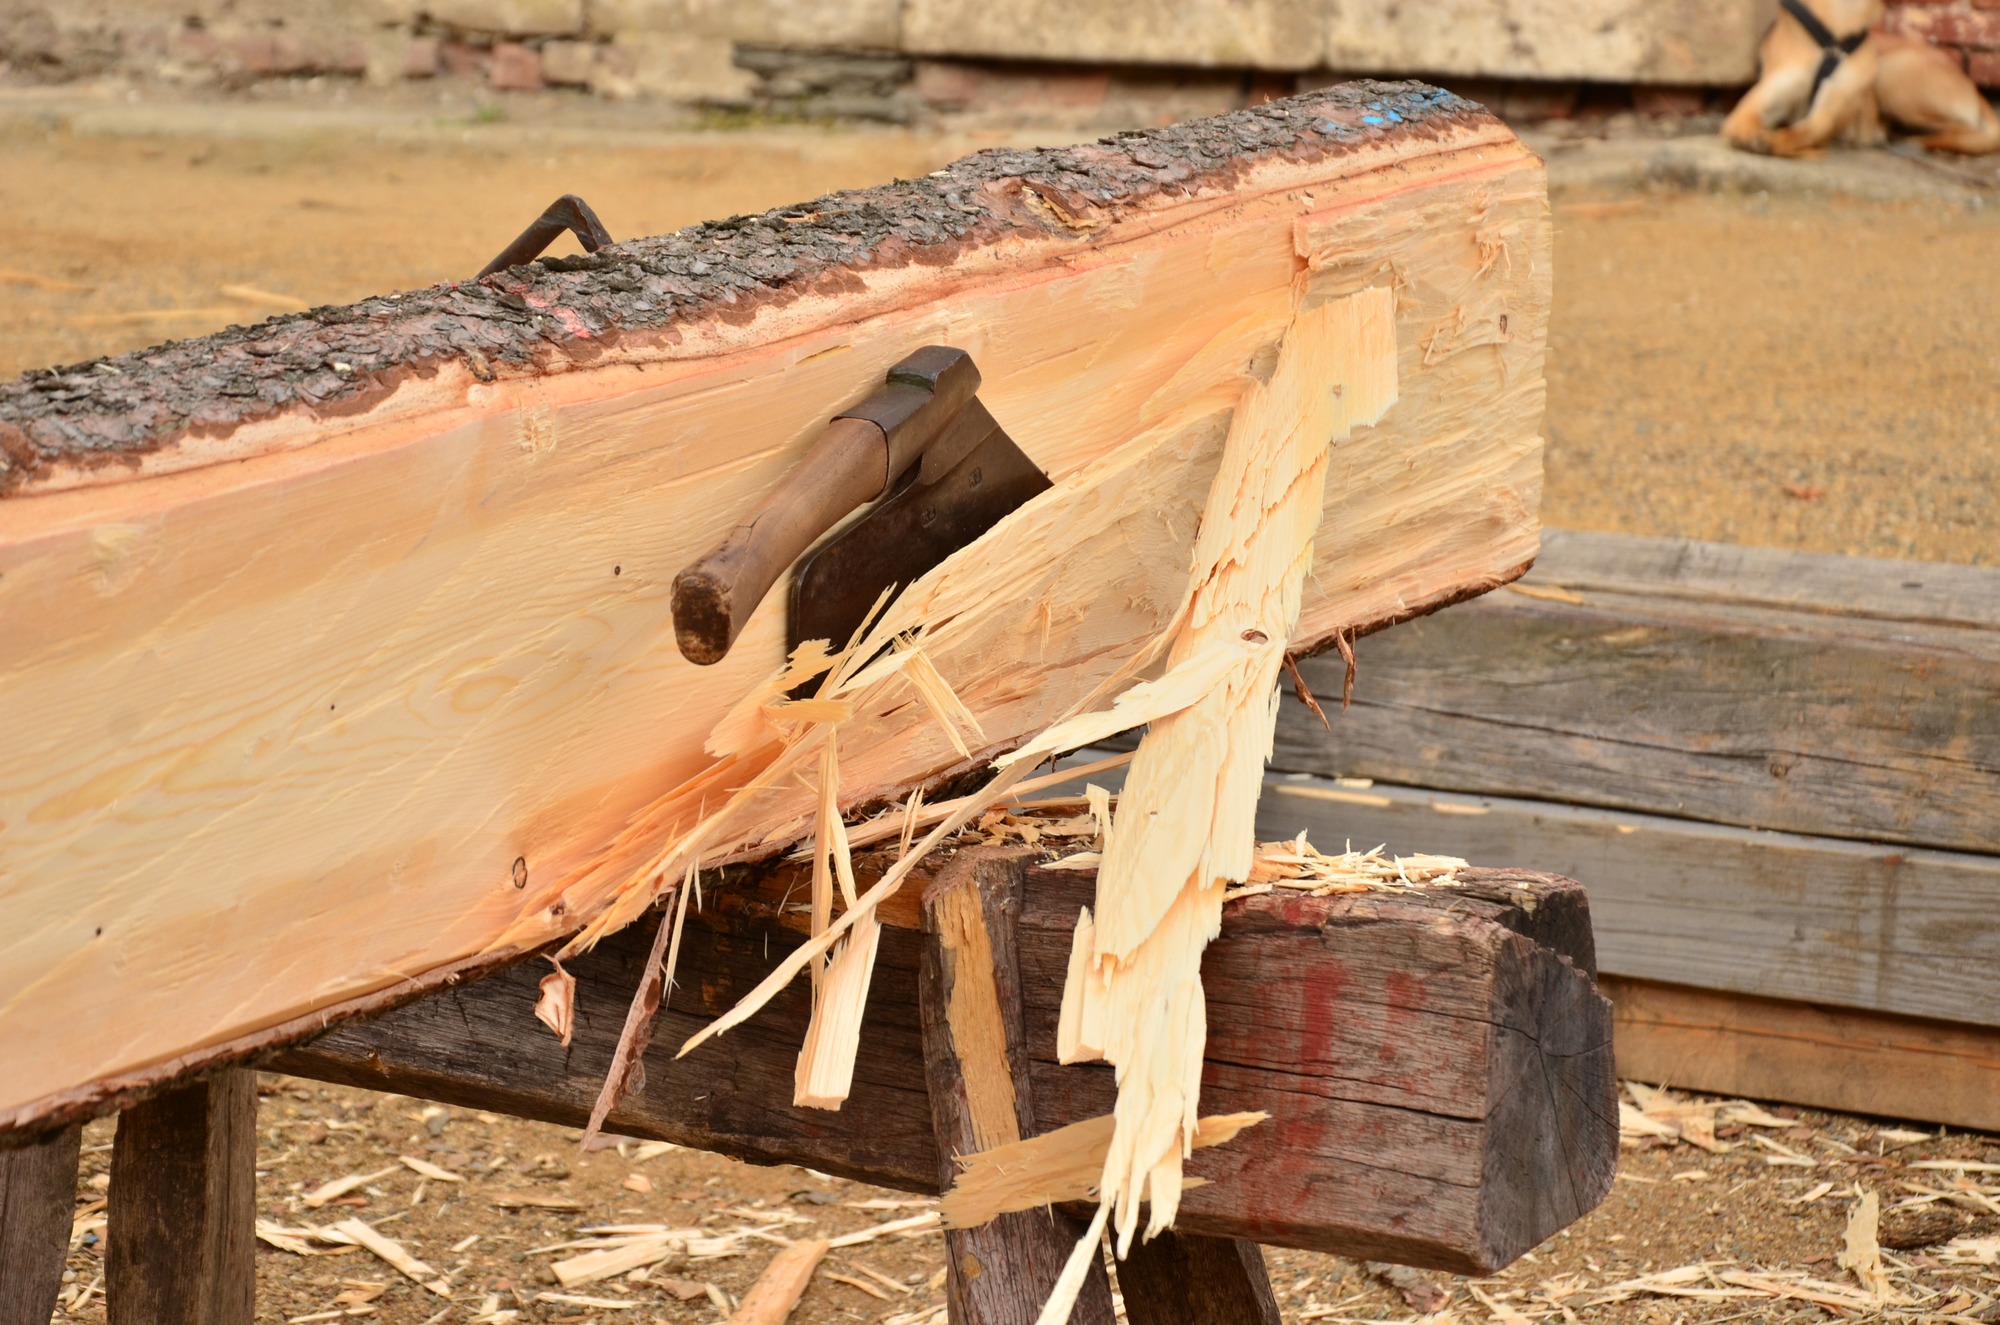
Obr. 5: Lícování širočinou
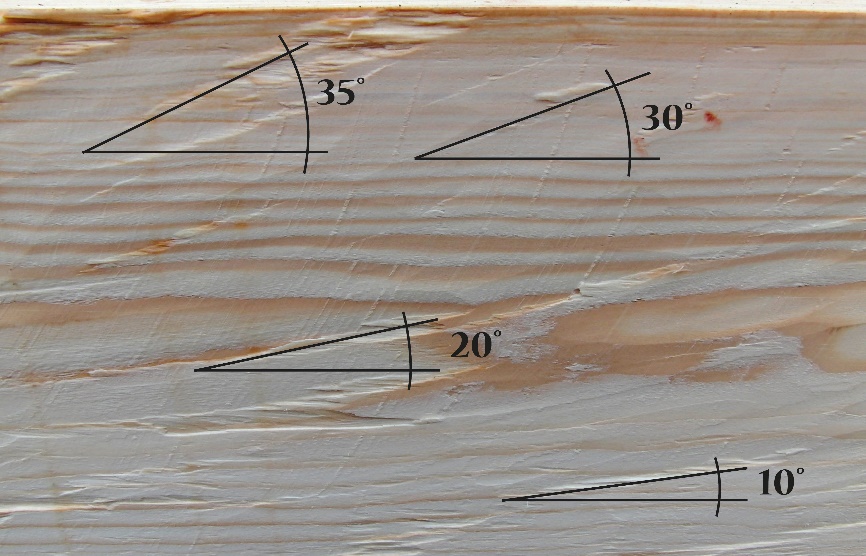
Obr. 6: Optimální úhel dopadu širočiny při lícování je okolo 30° (k ose kulatiny)
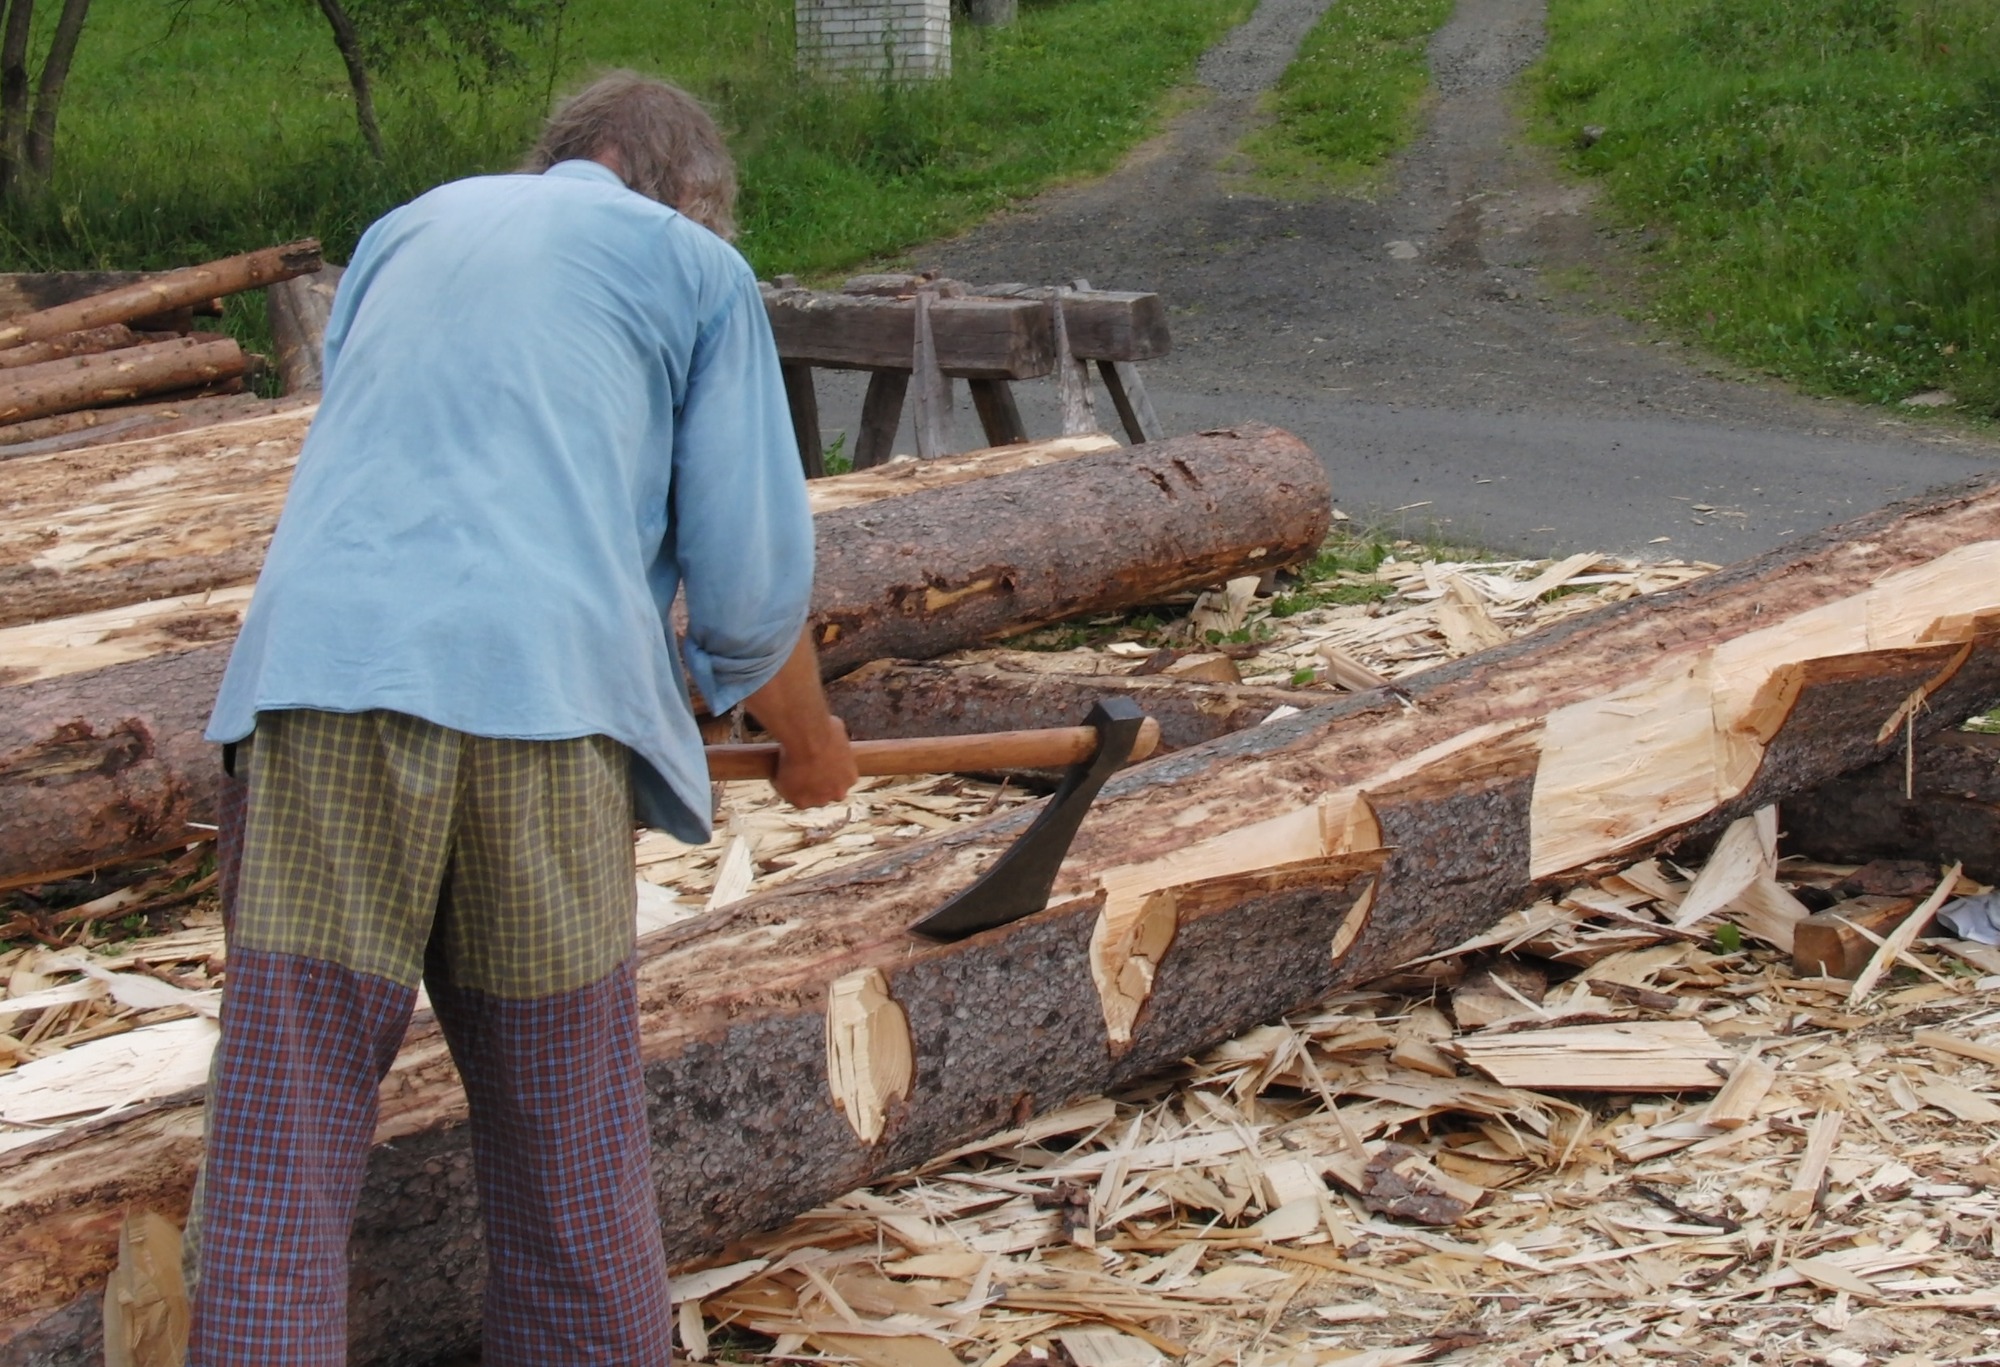
Obr. 7: Nízká práce na zemi (na podvalech)
Naopak při geneticky původní nízké práci (obr. 7), kdy opracovávané dřevo leží na zemi nebo na nízkých podkladcích, tesař couvá. Sekera při úderu proniká do otesávané kulatiny nejprve patou želízka. Vzhledem k tomu, že údery sekery končí v úrovni pod lokty tesaře, záštěpek klesá – vzhledem k podélné ose otesávané líce – v rozmezí cca od 20° do 50°. To platí jak pro sekery s dlouhým, tak s krátkým toporem.
Příkladová studie byla rozdělena na dvě části. V první části bylo cílem stanovení času pro opracování různých průměrů čerstvé kulatiny zpracované nejpozději do 2 měsíců po těžbě a na stanovení času pro opracování různých průměrů 4 měsíce máčené kulatiny uložené do vodního náhonu řeku hned po těžbě. Z výše uvedených historických souvislostí bylo použito pouze tesání vysokou prací. Součástí bylo stanovení procentuálního zastoupení jednotlivých technologických operací (vrubování, hrubování a lícování).
V druhé části studie bylo cílem stanovení času pro opracování čerstvé kulatiny zpracované nejpozději do 2 měsíců po těžbě pomocí tesání vysokou prací a tesáním při nízké práci, která se jeví jako výrazně rychlejší způsob opracování.
3. Materiály a metody
3.1 Časová náročnost vysoké práce, efekt plavení
Obr. 8: Máčení smrkové kulatiny v mlýnském náhonu řeky
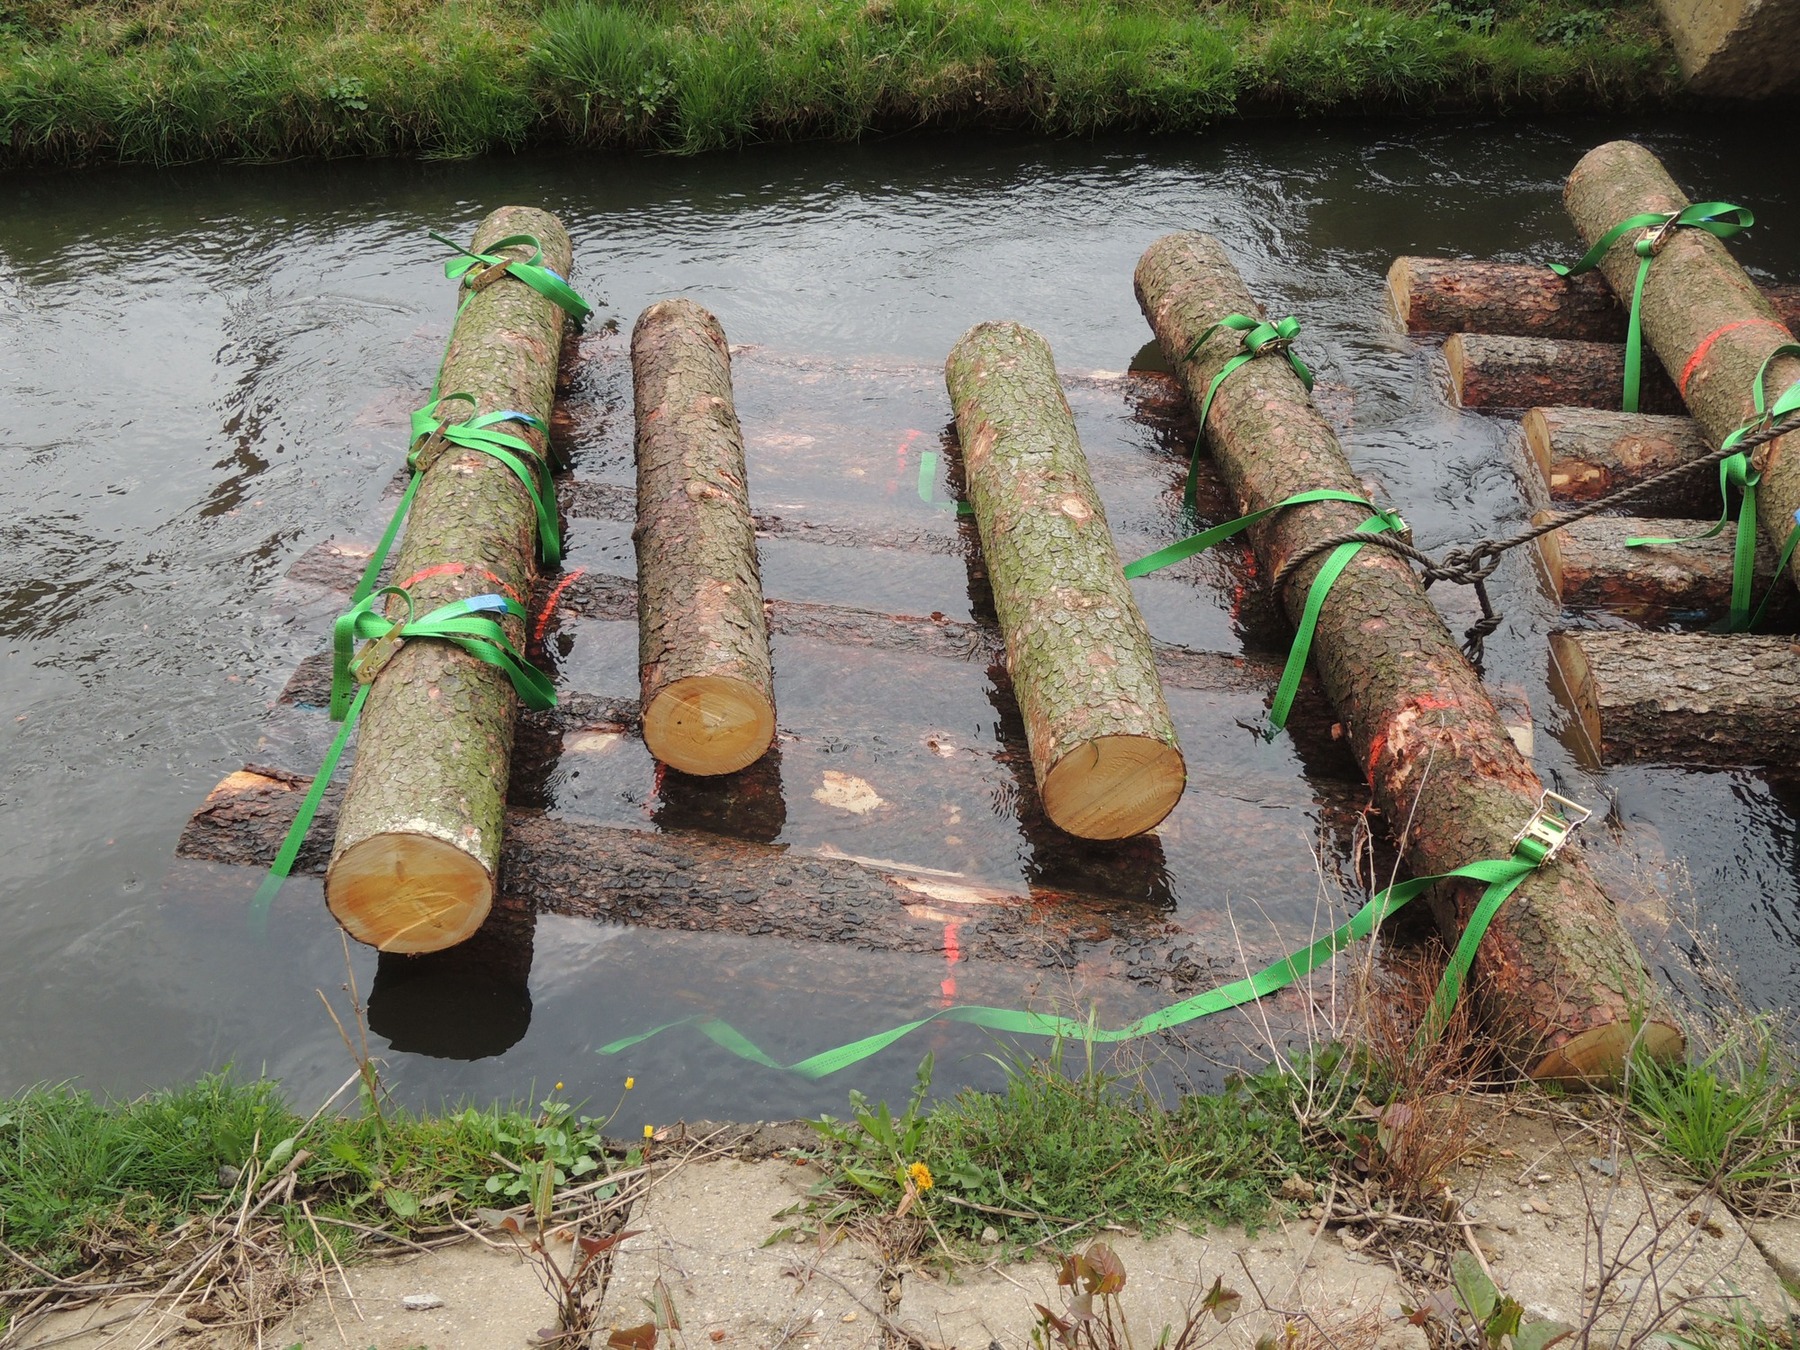
K prezentaci první části příkladové studie bylo vybráno 17 stromů – smrk ztepilý (Picea Abies (L.) Karst), které byly pokáceny na jaře roku 2016. Veškeré vytěžené stromy pocházejí z monokulturního smrkového porostu, z lokality Řídelov (kraj Vysočina – Česká republika), z nadmořské výšky okolo 650 m nad mořem. Výběr stromů byl veden tak, aby kulatina nevykazovala výrazné přirozené vady (např. sukovitost oddenkové části, křivost kmene, biotické poškození a jiné). Ještě před těžbou byly vybrané stromy očíslovány. Po těžbě byly kmeny vyvezeny z lesa, rozmanipulovány na 2,5m výřezy, a následně rozděleny podle postupu opracování a skladování: 17 výřezů bylo hned po těžbě otesáno na trámy příčného profilu 18×22 cm, následně uloženo do hrání k přirozenému vysychání. Další skupina 17 výřezů kulatiny byla hned po těžbě uložena do náhonu řeky k máčení (obr. 8), které trvalo čtyři měsíce, poté byla kulatina vyjmuta a otesána na trámy příčného profilu 18×22 cm. Skupina 17 výřezů byla vybrána tak, aby z každého stromu byl vždy jeden výřez pro oba způsoby opracování (tesání při vysoké práci po těžbě a po opracování). Po otesání byly trámy stejně jako trámy předchozí skupiny uloženy do hráně k přirozenému vysychání.
Měření časové náročnosti tradičního opracování dřeva probíhalo za účasti čtyř různě zkušených tesařů. Při tesání se evidovaly následující parametry.
Čas potřebný na provedení jednotlivých technologických operací tesání trámu (příčný profil 18×22 cm) při vysoké práci (vrubování, hrubování, lícování).
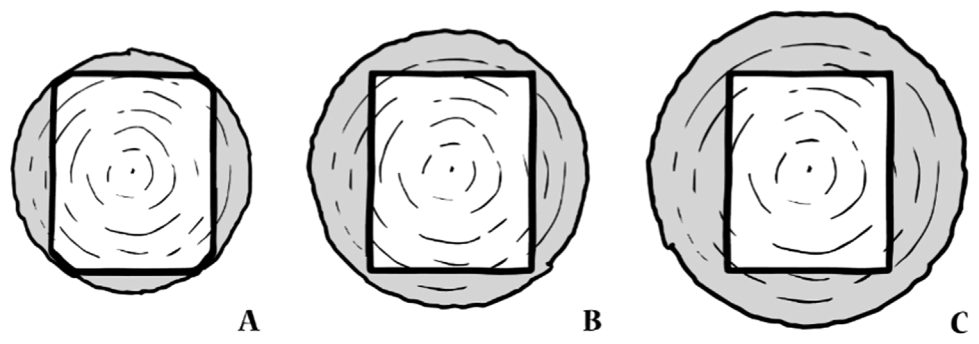
Obr. 9: Rozdělení kulatiny do tří skupin podle úběru při tesání: A – minimální úběr, B – ostře hraněné trámy, C – nadměrečná kulatina
Průměr kulatiny obou sledovaných skupin byl srovnatelný (35,1±5,1 vs 36,6±4,3 cm). Tato skupina byla dále z praktických důvodů rozdělena na tři podskupiny, které mají vypovídající schopnost pro praxi: a) minimální úběr, kdy na tesaném trámu zůstávají obliny po kulatině (středový průměr kulatiny 27,5–31,5 cm), b) akurátní úběr, kdy trám je ostře hraněný a zároveň bez zbytečného odpadu (středový průměr kulatiny 31,9–37 cm), c) s větším úběrem, kdy trám je ostře hraněný a navíc vzniká mnoho zbytečného odpadu (středový průměr kulatiny 38,5–46,6 cm). Rozdílnost úběru při tesání pro jednotlivé skupiny je graficky znázorněn na obr. 9. Skupina plavená vykazovala v subjektivním hodnocení nižší množství suků cca o 20 %.
3.2 Kvantifikace časové náročnosti vysoké a nízké práce
K prezentaci druhé části příkladové studie bylo vybráno 20 stromů – smrk ztepilý (Picea Abies (L.) Karst), které byly pokáceny v průběhu roku 2017. Veškeré vytěžené stromy pocházejí z monokulturního smrkového porostu, z lokality Řídelov (kraj Vysočina – Česká republika), z nadmořské výšky okolo 650 m nad mořem. Výběr stromů byl veden tak, aby kulatina nevykazovala výrazné přirozené vady (např. sukovitost oddenkové části, křivost kmene, biotické poškození a jiné). Ještě před těžbou byly vybrané stromy očíslovány. Po těžbě byly kmeny vyvezeny z lesa, rozmanipulovány na 2,5m výřezy a následně rozděleny podle postupu opracování a skladování: 40 výřezů (vždy 2 výřezy pro jeden strom) bylo hned po těžbě otesáno pomocí vysoké práce na kozách na trámy příčného profilu 18×22 cm, následně uloženo do hrání k přirozenému vysychání. Další skupina 20 výřezů (vždy 1 výřez pro jeden strom) byla hned po těžbě otesána pomocí nízké práce na zemi na trámy příčného profilu 18×22 cm, následně uloženo do hrání k přirozenému vysychání.
Měření časové náročnosti tradičního opracování dřeva probíhalo za účasti čtyř různě zkušených tesařů. Při tesání se evidovaly následující parametry.
Čas potřebný na provedení tesání trámu (příčný profil 18×22 cm) při vysoké práci na kozách (vrubování, hrubování, lícování) a nízké práci na zemi.
Průměr kulatiny zde nebyl rozdělen do skupin, neboť se jednalo o průměry vybírané s akurátním objemem pro výrobu požadovaného profilu hranolu. Pro skupinu vysoké práce byl průměr kulatiny 31,8±2,1 cm, pro nízkou práci 28,7±1,7 cm.
4. Výsledky
4.1 Časová náročnost vysoké práce, efekt plavení
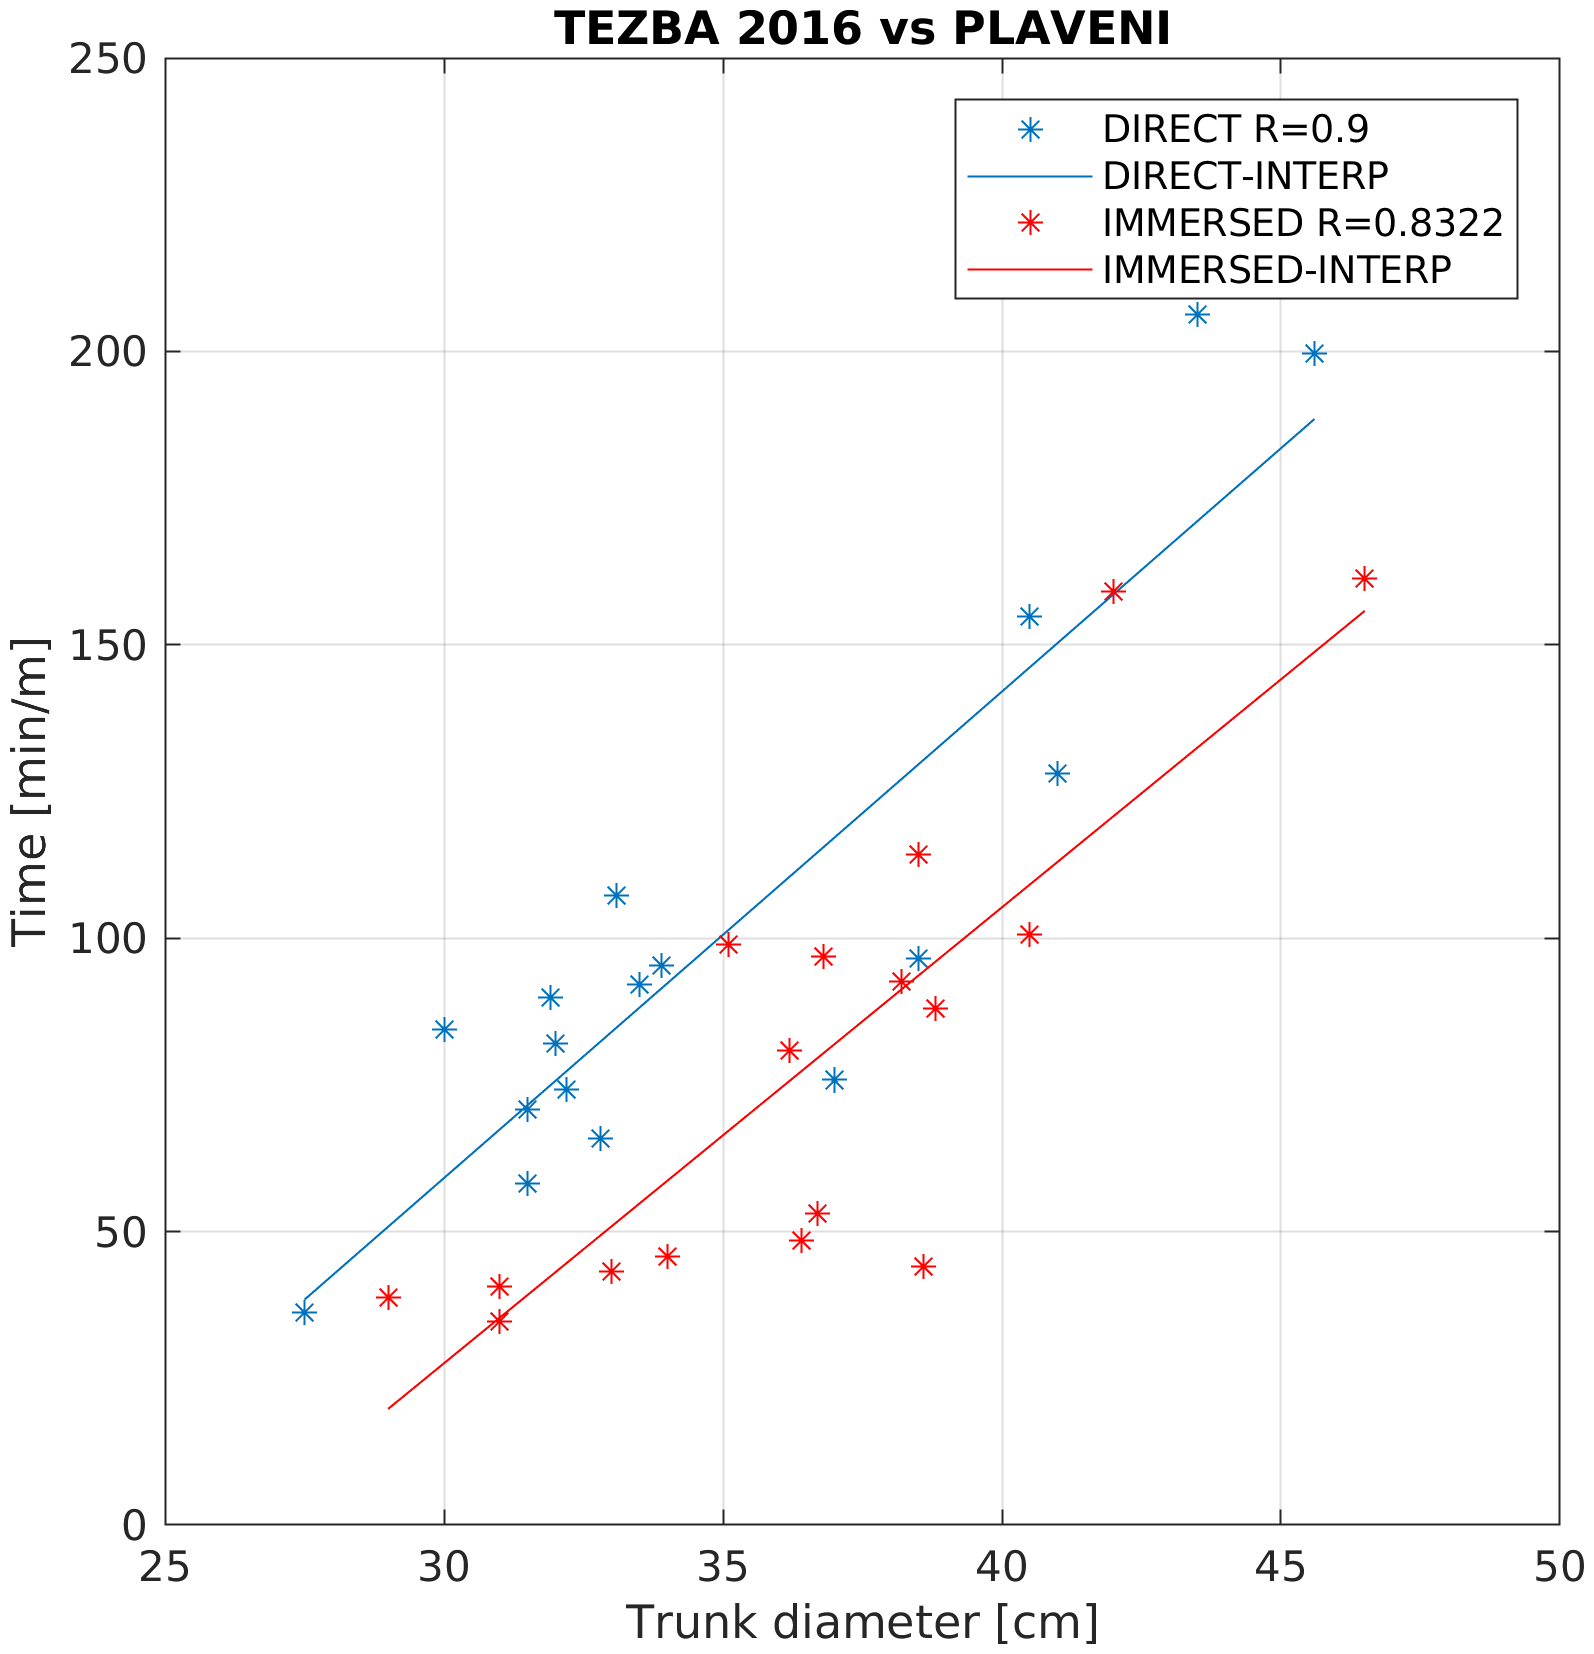
Obr. 10: Závislost časové náročnosti ručního opracování 1 bm kulatiny na jejím průměru při vysoké práci bezprostředně po kácení (modrá barva) oproti kulatině máčené po dobu čtyř měsíců (červená barva)
Výsledky této části studie jsou sumarizovány v obr. 10. Je patrné, že časová náročnost je závislá na průměru tesané kulatiny, výsledky jsou silně pozitivně korelovány a mají character funkční závislosti, která může být daty proložena. Nejprve popisnou statistikou byly určeny časové náročnosti celku i jednotlivých skupin, dále byly určeny poměry jednotlivých fází opracování, jako poslední bylo provedeno testování hypotéz na hladině spolehlivosti 95 %.
Jak dlouho trvá opracovat 1 bm profilu 18×22 cm pomocí vysoké práce?
Časová náročnost vysoké práce může být kvantifikována přesně v závislosti na průměru kmene za předpokladu výsledného trámu o rozmerech 18x22 cm:
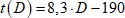 (1)
kde je
- t
- čas v minutách na metr délky,
- D
- průměr kulatiny v cm.
Tento čas může být lineárně škálován pomocí obvodu na požadovaný profil pro získání orientačního množství času potřebného k otesání profilu. Vzhledem k tomu, že takové škálování by mohlo být poněkud složité pokud uvažujeme různé velikosti výsledného úběru, je dobré konkretizovat potřebné časy: a) pro minimální úběr (viz 3.1), kdy na tesaném trámu zůstávají obliny po kulatině (středový průměr kulatiny 27,5–31,5 cm) je na opracování 1 bm kulatiny profilu 18×22 potřeba průměrně 52 minut, b) při akurátním úběru, kdy trám je ostře hraněný a zároveň bez zbytečného odpadu (středový průměr kulatiny 31,9–37 cm) je na opracování 1 bm kulatiny potřeba průměrně 85 minut, c) při větším úběru, kdy trám je ostře hraněný a navíc vzniká mnoho zbytečného odpadu (středový průměr kulatiny 38,5–46,6 cm), je na opracování 1 bm kulatiny potřeba průměrně 150 minut.
Jaké procentuální zastoupení mají jednotlivé úkony při vysoké práci na kozách (vrubování, hrubování a lícování) na otesání trámu (příčný profil 18×22 cm)?
Poměr jednotlivých úkonů na otesání trámu při vysoké práci na kozách s akurátním úběrem pro ostře hraněné prvky je následující: na vrubování 27 %, na hrubování 50 % a na lícování 23 %. Se vzrůstajícím průměrem kulatiny se jednotlivé poměry mění, přibývá časové dotace na vrubování, hrubování zůstává na stejné hodnotě a lícování poměrně klesá (absolutní doba trvání operace lícování zůstala prakticky stejná, jelikož celková doba zpracování vzrostla).
Jak významný vliv má máčení dřeva na otesání trámu při vysoké práci na kozách (příčný profil 18×22 cm)?
Kromě závislosti časové náročnosti na průměru kulatiny je z grafu na obr. 10 patrný i vztah mezi dobou zpracování kulatiny máčené ve vodě a kulatiny tesané bezprostředně po pokácení. Celkový účinek máčení dřeva lze vyjádřit číselně jako snížení doby následného zpracování o 34 %. Pokud jde o jednotlivé fáze zpracování, u všech došlo po máčení ke zkrácení času. Tento závěr je statisticky významný (α = 0,05). Výsledky jasně ukazují, že vlhkost vázaná v materiálu má obecně pozitivní vliv na snadnost zpracování. Během máčení se dřevo zcela nasytí vodou, což usnadňuje následnou práci se sekerami.
4.2 Kvantifikace časové náročnosti vysoké a nízké práce
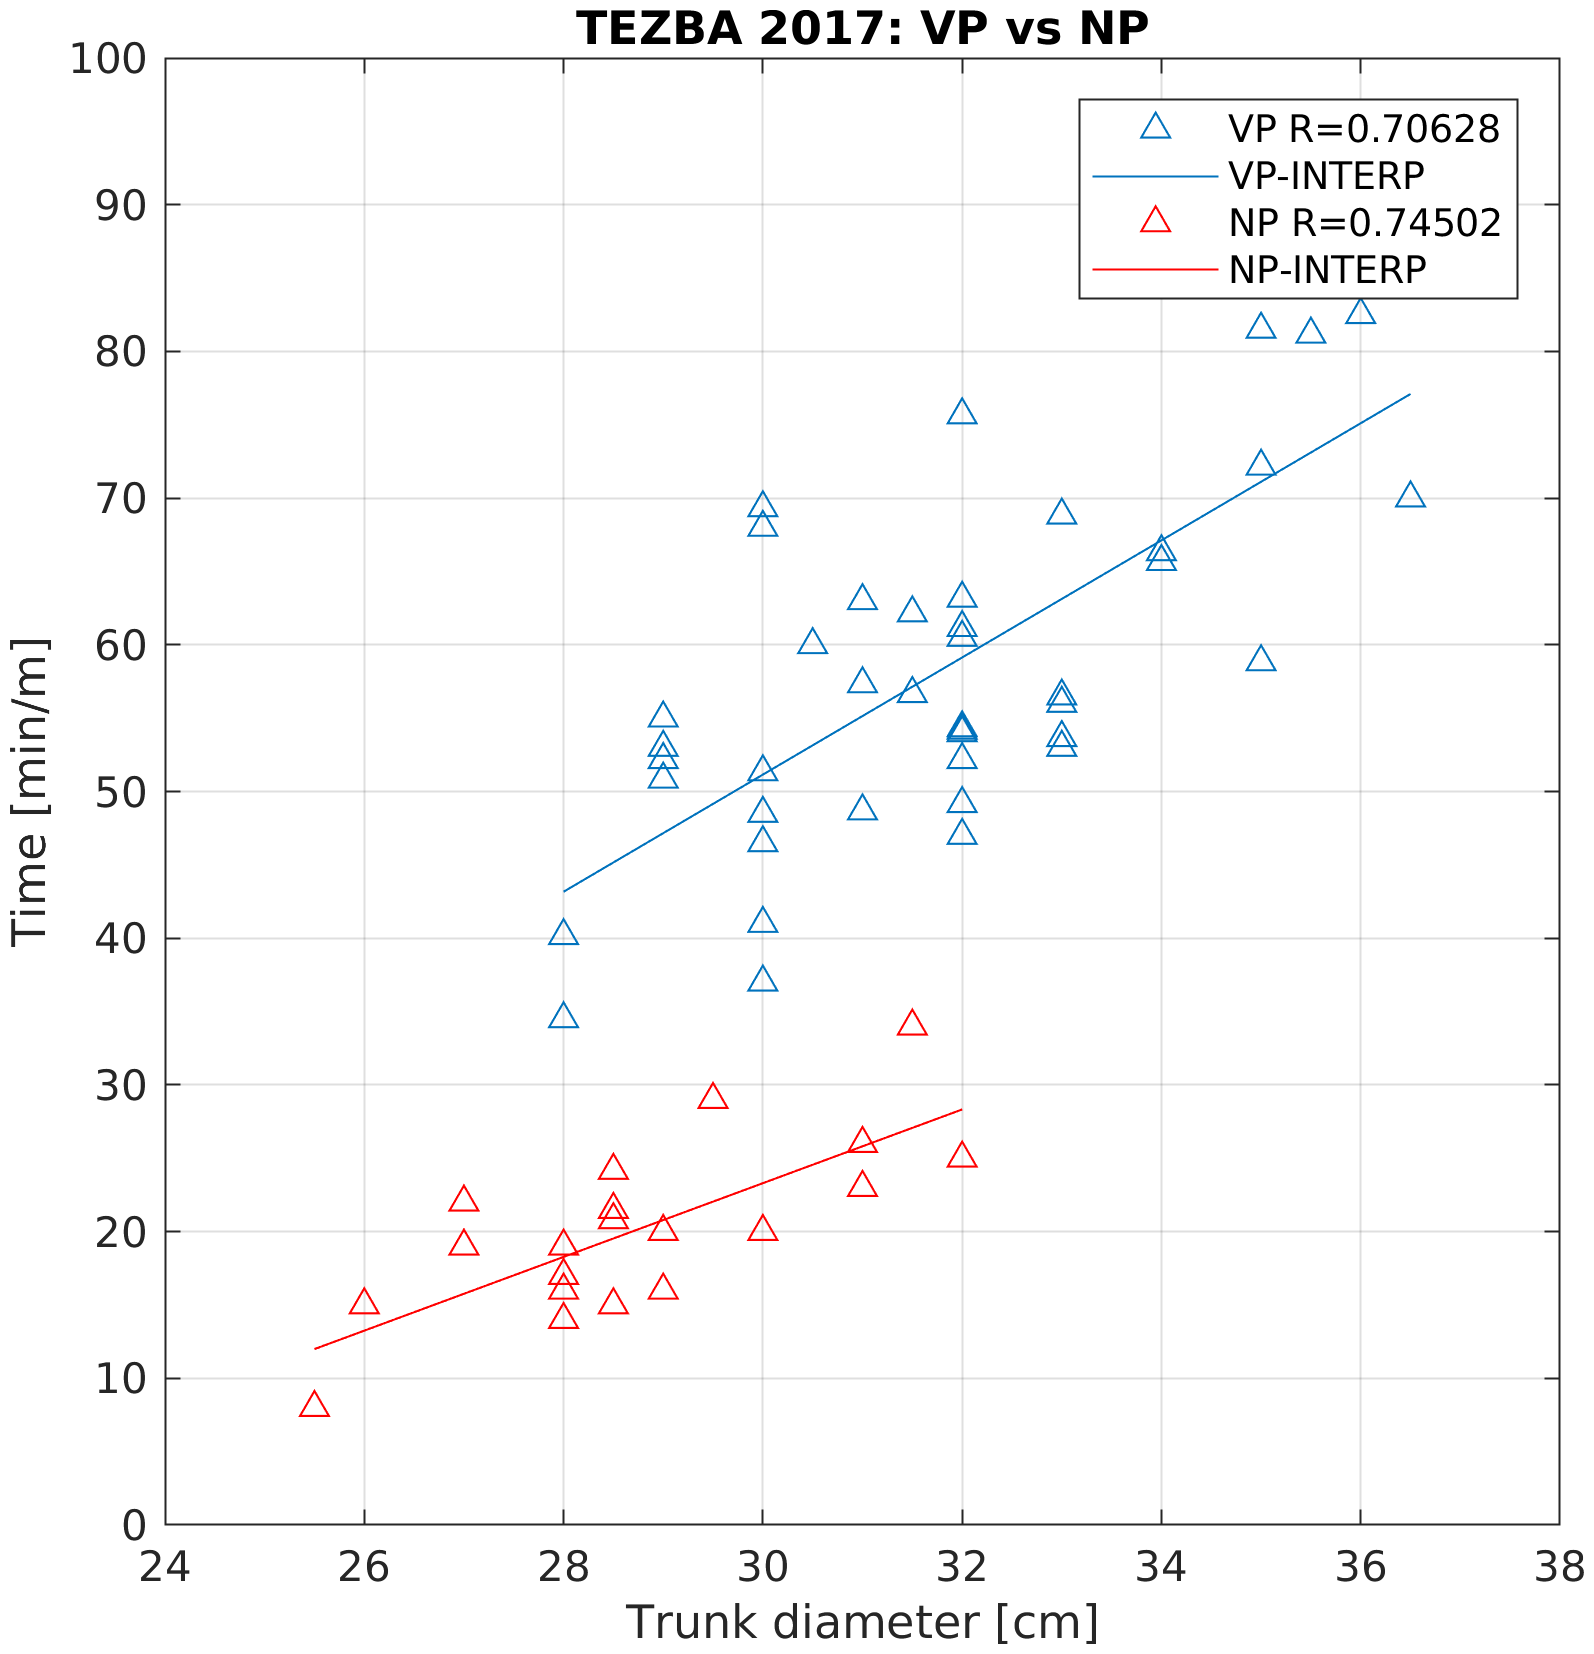
Obr. 11: Závislost časové náročnosti ručního opracování bm kulatiny na jejím průměru při porovnání vysoké (modrá) a nízké práce (červená)
Jak významný vliv má na otesání trámu samotná technologie opracování, vysoká práce na kozách vs nízká práce na zemi (příčný profil 18×22 cm)?
Rozdíl mezi časovou náročností nízké a vysoké práce je patrný z obr. 11. Jejich rozdílnost je jasná a je dána jinými postupy, mezi skupinami tedy nemá smysl dělat nějaké statistické vyhodnocení. Vzhledem k nízkému rozptylu průměrů jsou u vysoké práce data více zašuměná a vztahu (1) odpovídají spíše v nízkých průměrech.
Jedná se však o jinou těžbu, která se odehrávala v průběhu celého roku 2017, včetně zimních měsíců, kdy je vlhkost dřeva v průběhu roku nejvyší. Průměrná vlhkost výřezů byla o 8,2 % výší než výřezu ze stromů těžených v roce 2016. Navíc průměry kulatiny u těžby v roce 2017 byly vybírané s akurátním objemem pro výrobu požadovaného profilu hranolu, tesání se potom odehrává převážně v bělové části (průměrná vlhkost 135 %), a tím je proces obrábění výrazně efektivnější. Naopak výřezy ze stromů těžených v roce 2016 obsahovaly významně přesílenou kulatinu ve vztahu k obráběnému hranolu, tím se tesání odehrává ve vyzrálé části kulatiny (průměrná vlhkost 33 %) a významně stoupá časová dotace na opracování. Korelace a tedy i míra jistoty proložení funkcí je výrazně nižší. Nízká práce je pak popsatelná pomocí vztahu (2), význam symbolů stejný jako v (1):
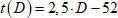 (2)
V porovnání s vysokou prací můžeme hovořit o redukci potřebného času o 52 %. Vztah lze opět linárně škálovat obvodem prvku, platnost vztahu pro rozumné odchylky a malý úběr je zachována.
5. Závěr
Představené výsledky umožňují kvalifikovanou rozvahu, zda a za jakých časových dotací lze pomocí tesání připravit trámy ke konstrukční sanaci památkově chráněných staveb.
Z výsledků je patrné, že výroba 1 bm tesaného trámu při vysoké práci na kozách ostře hraněného profilu 18×22 cm z akurátní smrkové kulatiny, trvá jednomu tesaři přibližně 1,5 hodiny. Při tesání stejného rozměrového profilu prvku ze slabší kulatiny, a tím pádem s ponecháním oblin, se čas výroby zkracuje na přibližně 1 hodinu. Prvky s oblinou se v minulosti běžně používaly například na krokve venkovských staveb, kde se šetřil materiál i pracovní námaha. V případě dřeva jehličnatých stromů jako je smrk nebo jedle se ponecháním oblin dosahovalo zachování maximálního podílu bělové části kmene, která je zpravidla hustější vlivem užších letokruhů a většího podílu letního dřeva. Naopak v případě přesílené kulatiny husté bělové dřevo při opracování odpadá, nehledě na to, že doba potřebná na otesání stejného profilu trámu proporcionálně narůstá.
Procentuální zastoupení jednotlivých technologických úkonů při tesání vysokou prací na kozách se dá jednoduše definovat v případě výroby tesaného trámu ostře hraněného profilu 18×22 cm z akurátní smrkové kulatiny, kdy z celkového času na výrobu trámu přibližně 1/2 času je potřeba na hrubování a po 1/4 času je potřeba na vrubování a lícování. Při výrobě stejného profilu z tenké kulatiny se zvyšuje podíl lícování až na 32 % na úkor hrubování, které se snižuje na 42 %, naopak u přesílené kulatiny se podíl lícování snižuje na 18 % a podíl vrubování dosahuje 32 %.
Ke snížení časové dotace na tesání vysokou prácí na kozách konstrukčních prvků došlo ve chvíli, kdy byla kulatina po smýcení několik měsíců máčená ve vodě. Při máčení dochází k úplnému nasycený dřeva vodou, což umožňuje následně snazší opracování pomocí seker. Po máčení se doba opracování snižuje o 1/4 až 1/3 oproti času opracování kulatiny po smýcení (rozdíl může být cca 30 %). Pochopitelně v případě dlouhodobějšího skladování kulatiny v přirozených podmínkách bez máčení se doba opracování výrazně prodlužuje.
Časová náročnost nízké práce se oproti vysoké práci snižuje přibližně na polovinu. Z uvedeného vyplývá, že opracování vysokou prací na kozách konstrukčního prvku rozměru 18×22 cm v délce 7 m zabere přibližně jednu pracovní směnu jednoho tesaře. V případě opracování nízkou prací bude konstrukční prvek stejný rozměrů opracováván pouze půl pracovní směny jednoho tesaře.
Nicméně je nutné podotknout, že oproti strojnímu opracování odpadají náklady na dopravu na pilu, pořez na pile a finální opracování srovnávací frézkou. Výroba konstrukčních prvků tradičně ručně opracovaných a strojně vyrobených trvá přibližně stejně dlouho a i náklady jsou přibližně podobné.
Nesrovnatelný rozdíl je však v ekologické stopě, a především v kultivaci a zachování tesařského řemesla, které odpovídá době vzniku opravovaných dřevěných konstrukcí. V zájmu společnosti by měla být nejen ochrana nemovitých památek, ale i zachování nehmotného kulturního dědictví ve formě tesařského řemesla s akcentem na tradiční ruční formy výběru a opracování dřeva.
Poděkování
Výzkum byl podpořen z projektu DH23P03OVV005, „Prevence a údržba dřevěných konstrukcí v památkovém zájmu“ programu NAKI III, jehož poskytovatelem je Ministerstvo kultury České republiky. Srdečné poděkování patří Petru Růžičkovi, který již není mezi námi a na výzkumu se významnou měrou podílel.
Literatura
- Bertolini, M.S., Macedo, L.B., Almeida, D.H., Icimoto, F.H., Rocco Lahr, F.A.: Restoration of structural timber elements using epoxy resin: analysis of mechanical properties. In: Structural Health Assessment of Timber Structures, Book Series: Advanced Materials Research 778: 2013. ISSN: 1022-6680, pp. 582-587.
- Coradi, M., Borri, A.: Fir and chestnut timber beams reinforced with GFRP pultruded elements. In: Composites, Part B Engineering, 38 (2), 2007. pp. 172-181.
- Croatto, G., Turrini, U.: Restoration of historical timber structures - Criteria, innovative solutions and case studies. In: Seminário Intervir em Construções Existentes de Madeira, Universidade do Minho, Guimarães, 2014. pp. 119-136.
- Drdácký, M., Mlázovsky, V., Růžička, P.: Historic Carpentry in Europe: Discoveries and Potential. In: APT Bulletin: The Journal of Preservation Technology. Vol. 35 (2/3), 2004. pp. 33-41.
- ICOMOS, ISCARSAH: Recommendations for the Analysis, Conservation and Structural Restoration of Architectural Heritage, 2014. Available online:
https://ancientgeorgia.wordpress.com/wp-content/uploads/2012/04/recommendations_icomos-principles-and-guidelines.pdf - Kloiber, M., Bláha, J., Václavík, F.R., Růžička, P., Kunecký, J.: Modern diagnostic methods and traditional carpentry techniques used for the renovation of the white tower belfry in Hradec Kralove. In: SHATIS, Wroclaw, Poland, 2015. ISSN: 0860-2395, pp. 260-271.
- Kloiber, M., Růžička, P., Tippner, J., Kunecký, J.: Metodika tradičního opracování stavebního dřeva pro konstrukční opravy historických staveb. Certifikovaná metodika Ministerstva kultury ČR č. 218, 2020. ISBN: 978-80-86246-74-1, 128 s.
- Larsen, K.E., Marstein, N.: Conservation of Historic Timber Structures: An Approach. Manual. Butterworth-Heinemann. Oxford, 2000, 140 pp.
- Nowak, T.P., Jasieńko, J., Czepiżak, D.: Experimental tests and numerical analysis of historic bent timber elements reinforced with CFRP strips. In: Construction and Building Materials. 40, 2013. pp. 197-206.
- Venice Charter: The Venice Charter for the Conservation and Restoration of Monuments and Sites, Venice, 1964.
- UNI 11161: Cultural heritage - Wooden artefacts- Criteria for conservation, restoration and maintenance, Milano, 2005.
Článek se zabývá aktuální problematikou – analýzou časové náročnosti vybraných způsobů tradičního opracování dřeva používaného při rekonstrukcích historických dřevěných konstrukcí. Autoři článku se zaměřili na tradiční opracování kulatiny tesařským způsobem. Připravili dvě série smrkové kulatiny vytěžené z lesů na Vysočině v letech 2016 a 2017. Z kulatiny byly tradičním tesařským způsobem (vrubováním, hrubováním a lícováním) vyrobeny hranoly o jednotném průřezu. Každá ze dvou sérií byla ještě rozdělena do dvou skupin, kdy vzorky kulatiny byly opracovány po skácení a vzorky druhé skupiny byly opracovány až po máčení po dobu čtyř měsíců. Autoři sledovali a statisticky vyhodnocovali dobu potřebnou pro opracování kulatiny do potřebného tvaru, a to ve dvou polohách – vyšší na kozách, resp. nižší na nízkých podložkách. V závěru autoři shrnuli získané poznatky. Významný vliv na rychlost tradičního opracování kulatiny má vlhkost dřeva, velikost průřezu kulatiny v poměru k výslednému průřezu, ale i způsob opracování (na kozách nebo na nízkých podporách).
Příspěvek je užitečný i pro praxi, výsledky jsou použitelné. Článek je po obsahové i formální stránce zpracován kvalitně, přehledně a srozumitelně. Článek doporučuji ke zveřejnění.
Traditional woodworking by hewing has been one of the basic skills of carpenters since time immemorial. Nowadays, machine processing is mostly used, not only in the construction of timber buildings but also in the repair of wooden structures of historic buildings, which is against the Venice Charter (art. 27). The sustainability of traditional carpentry methods and technologies can be achieved by requiring their use in publicly accessible repairs of heritage buildings. The article presents the times needed to hew a typical meter of log with minimal material removal while keeping the round edges, the times for sharply edged beams, and the times for sharply edged beams with more material removal, usually double-notched. The time demands of traditional woodworking by hewing were influenced by various storage methods (natural drying and soaking in water), the experience of carpenters, and the moisture content of the logs. The measured data showed a statistically significant (α = 0.95) reduction in processing time when soaking (floating) the wood to 66%. These data have not yet been published in professional literature. The conclusions of the article will help in making a qualified consideration of whether and at what time costs beams can be prepared for structural repair of heritage-protected buildings using chiseling.